

En produktionsfixtur behöver inte vara dyr eller omständlig att ändra. 3D-printade fixturer och hållare passar särskilt när verktyget ska anpassas till en viss detalj, tillverkas i liten volym eller justeras efter hand. Eftersom tillverkningen utgår direkt från en CAD-modell kan kostnader för traditionell verktygstillverkning minska, och konstruktionen kan uppdateras när behovet förändras.
Det är rimligt att vilja veta om en 3D-printad fixtur klarar belastningen i en verklig produktionsmiljö. Svaret beror bland annat på hur den används, vilket material den tillverkas i och vilka krafter, temperaturer och ämnen den utsätts för.
Här får du veta hur jiggar och fixturer kan effektivisera produktion, hur materialval påverkar tålighet och var kostnadsbesparingar kan uppstå. Vi går också igenom när 3D-printning är ett praktiskt alternativ och vad som behöver vägas in innan en fixtur konstrueras.
Viktiga slutsatser
- Identifiera arbetsmomentet fixturen ska stödja, till exempel positionering, montering eller hantering vid bearbetning.
- Välj material utifrån belastning, temperatur och kemikalier i den faktiska produktionsmiljön.
- Bedöm kostnaden utifrån mer än själva detaljen: konstruktion, behov av ändringar och tillverkningsvolym spelar också in.
- Utgå från krafter, kontaktpunkter och önskad passform när fixturens geometri och toleranser bestäms.
- Samla ritningar eller CAD-underlag, användningsområde och önskat antal för att göra nästa steg i konstruktionen tydligare.
Varför använda 3D-printteknik för jiggar och fixturer?
Additiv tillverkning gör det möjligt att ta fram produktionsverktyg direkt från en digital modell. Inom fordonsproduktion kan specialanpassade jiggar positionera komponenter vid montering och minska behovet av verktyg med standardmått.
Specialanpassade hållare och fixturer
En hållare kan utformas efter komponentens form, produktionssteg och behov av åtkomst. Vid montering kan stödytor till exempel hålla en fordonsdetalj i rätt läge, medan öppningar lämnar plats för verktyg och händer. Det är särskilt användbart när en standardhållare inte ger rätt passform.
Vid tillverkning på beställning kan CAD-modellen uppdateras när produktens geometri ändras. Verksamheter som producerar olika varianter kan då anpassa fixturen efter varje detalj. Att bara tillverka de verktyg som behövs kan också passa små serier, där ett specialverktyg annars riskerar att användas sällan.
Jiggar för svetsning och skärning
Vid svetsning håller en jigg delarna i ett bestämt läge under arbetsmomentet. För två plåtdetaljer kan den till exempel styra avstånd och riktning före sammanfogningen. Stabil positionering hjälper operatören att upprepa samma upplägg, vilket gör fixturens kontaktpunkter viktiga.
Vid skärning kan en mall i stället visa var detaljen ska placeras eller ge stöd under arbetet. Konstruktionen behöver ta hänsyn till gnistor, värme och närhet till skärverktyget. Därför bör en 3D-printad fixtur placeras så att den inte utsätts för olämpliga förhållanden. Metod och material påverkar om plast är lämpligt.
Belastning, toleranser och arbetsmiljö
Dimensionera fixturen efter hur den ska användas. En hållare som positionerar en lätt detalj behöver andra stödytor än ett gripdon som flyttar en komponent. Rita in lastens riktning, kontaktpunkter och infästningar i CAD-modellen. Kontrollera också om utskriftsriktningen påverkar belastningen över lagren.
I Sverige behöver arbetsmiljökrav vägas in vid utformning och användning av fixturer. Bedöm exempelvis klämrisk, grepp, arbetsställning och om verktyget skymmer sikten. En jigg som kräver att operatören håller detaljen nära ett skärverktyg kan behöva en annan placering eller hantering. Riskerna beror på arbetsmomentet och maskinen.
Anpassa toleranserna efter fixturens uppgift. En positioneringsjigg för en kritisk passning kräver noggrannare kontroll än ett enkelt uppläggningsstöd. Ange vilka ytor som styr läget och vilka mått som påverkar funktionen. Då undviker du onödigt snäva krav på hela detaljen.
Material för styrka, temperatur och kemikaliebeständighet
Materialvalet avgör om fixturen passar produktionsmiljön. Bedöm belastning, temperatur, kemikalier och slitage utifrån det faktiska arbetsmomentet. En hållare nära en varm process behöver andra egenskaper än ett stöd för manuell montering.
Materialval för industriella applikationer
Börja med att beskriva vad fixturen ska tåla. En monteringsjigg kan utsättas för upprepade tryck, medan en hållare för rengjorda komponenter kanske främst behöver behålla sin form. Kartlägg också kontakt med olja, rengöringsmedel eller andra kemikalier. Sådana förhållanden påverkar materialvalet mer än materialnamnet i sig.
Jämför materialets egenskaper med användningen. En prototyp kan visa om formen fungerar, men en produktionsfixtur behöver bedömas utifrån den verkliga belastningen. Även konstruktionen påverkar hållbarheten: kraftiga stöd och genomtänkta infästningar kan fördela belastningen annorlunda än tunna väggar.
Material och processer för fordonsdelar
Inom fordonsproduktion kan en fixtur hålla en komponent på plats vid montering eller kontroll. Materialet behöver passa både detaljens vikt och miljön vid arbetsstationen. En hållare nära motorvärme eller rengöringsmedel kräver en annan bedömning än ett enkelt upplägg för interiördelar.
Tillverkningsprocessen påverkar vilka material som kan användas och vilka egenskaper den färdiga detaljen får. Därför bör materialvalet göras tillsammans med konstruktionen, inte efter att formen har låsts. Vid behov kan en prototyp användas för att prova passform och funktion innan fixturen tas i bruk.
Kolfiberförstärkta material
Kolfiberförstärkt polyamid används för FDM-fixturer där låg vikt och styvhet är viktiga konstruktionsmål. ABS-CF10 innehåller 10 % kolfiber efter vikt. Det är ett konkret exempel på hur en materialbeteckning kan ange förstärkning, men den säger inte ensam om detaljen klarar en viss belastning.
Förstärkning behöver vägas mot geometrin och utskriftsriktningen. Belastning tvärs över lagren ger andra förutsättningar än belastning längs dem. När du konstruerar ett gripdon bör både greppytor och krafternas riktning ingå i bedömningen.
Material för FDM-fixturer
FDM-fixturer kan tillverkas i kolfiberförstärkt polyamid, ABS, ASA eller PETG. Materialen har olika egenskaper, så välj utifrån fixturens miljö och funktion. En hållare som utsätts för stänk behöver exempelvis bedömas utifrån kontakten med de aktuella vätskorna, inte bara den mekaniska styrkan.
Slitage kan förändra passformen, medan värme kan påverka detaljens form och funktion. Följ därför upp kontaktpunkter, sprickor och deformation när fixturen används. Kontrollera kritiska mått efter belastning, särskilt om de styr positioneringen av en fordonskomponent.
Fördelar med 3D-printning för produktionsverktyg
3D-printning kan ge produktionsteam ett alternativ när ett verktyg behöver tas fram eller ändras. Nyttan märks särskilt när ledtider, driftstopp eller varierande produktionsbehov gör traditionella verktyg opraktiska.
Kortare ledtider och minskade produktionsstopp
Additiv tillverkning kan korta tiden från konstruktion till användbar fixtur, men leveranstiden varierar med konstruktion, process och krav. En generell leveranstid på 2-5 arbetsdagar kan därför inte anges. Det kan vara relevant när en skadad hållare stoppar en station och ersättningsdelen har en hanterbar geometri.
En digital modell gör det möjligt att justera konstruktionen före nästa utskrift. Om ett kabelstöd inte lämnar plats för en kontakt kan öppningen ändras i CAD-modellen. Sedan kan en ny version tillverkas utan att hela verktyget behöver byggas om. Fördelen beror på om detaljen passar processen och utskriften uppfyller kraven.
Små och medelstora produktionsserier
Behovet varierar ofta mellan produkter och tillverkningssteg i små och medelstora serier. En monteringshållare kan utformas för en viss produktvariant och en annan version för nästa. Det passar när verktygen behöver anpassas, men inte används i volymer som motiverar omfattande verktygsinvesteringar.
Om produkten ändras kan samma arbetsflöde användas för att förbättra verktyget. Lägg till ett stöd, flytta en anliggningsyta eller justera åtkomsten i modellen. Vid återkommande produktvarianter blir det lättare att hålla reda på vilken fixtur som hör till vilken detalj.
Ergonomiska produktionshjälpmedel
Ett handtag kan formas efter greppet och arbetsriktningen vid arbetsstationen. En operatör kan till exempel få ett stöd som håller en liten komponent nära monteringsläget. Anpassad geometri kan minska onödiga omgrepp och göra verktyget lättare att använda vid upprepade moment.
Även brickor och insatser kan anpassas för intern hantering. En insats med separata platser hjälper till att hålla ordning på detaljer mellan arbetsstationer. Börja med att kartlägga grepp, rörelser och åtkomst. Anpassa sedan konstruktionen till det faktiska arbetsmomentet, inte till en generell användning.
För verktyg som behöver tas fram eller anpassas till en ändrad uppgift kan den digitala arbetsgången vara värdefull. Ledtiden för jiggar och fixturer beror på konstruktion, process och krav; en minskning från veckor till timmar kan inte tas för given. 3d-printade fixturer och hållare, gripdon och andra maskindelar i plast kan påverka pris, vikt och ledtid. Det öppnar för att väga in hur delen ska hanteras och var den ska användas när verktyget utformas, snarare än att enbart ersätta en befintlig komponent. Fordonsleverantören Valeo minskade sin inspektionstid med 98,7 % genom att ersätta traditionella lösningar med 3D-printade fixturer. Exemplet visar att nyttan kan märkas i själva arbetsmomentet, inte bara i tiden det tar att få fram ett verktyg.
Även återkommande behov kan motivera att produktionshjälpmedel tillverkas på det här sättet. Vissa detaljer som 3D-printas produceras i volymer om 1000-tal per år. Användningen behöver alltså inte enbart handla om enstaka prototyper; relevansen avgörs av detaljens funktion och produktionsupplägg. 3D-printade handtag, stöd och verktyg kan skräddarsys för användaren och produktionsprocessen för att göra arbetet bekvämare och effektivare. Den möjligheten kan kombineras med brickor, hållare och insatser som används för att transportera delar säkert och effektivt och optimera intern logistik. När hjälpmedel utformas utifrån både användaren och materialflödet kan de stödja såväl arbetsmomentet som hanteringen mellan stationer. Därmed kan valet av en utskriven del också handla om hur den passar in i det dagliga arbetet.
Kostnadsbesparingar med 3D-printade fixturer
Besparingen kan uppstå när en fixtur tillverkas direkt från CAD, utan omfattande bearbetning av ett helt ämne. Ett jämförelsefall anger att en 3D-printad kontroll- eller monteringsfixtur i komposit kan kosta en tiondel av en motsvarande fixtur fräst i aluminium eller nylon. Det är ett exempel, inte en generell prisnivå. Geometri, material och krav påverkar kalkylen.
Materialåtgången är en annan kostnadspost. Vid fräsning formas fixturen genom att material tas bort från ett större ämne. Additiv tillverkning kan i stället placera material där stöd och funktion behövs. En hållare kan exempelvis ha förstärkta fästpunkter och lättare partier runtom. Konstruktionen måste ändå tåla belastningen vid den avsedda användningen.
En digital reservdel kan minska kostnaden för att hålla ovanliga verktyg tillgängliga. Om en maskinhållare saknas kan geometrin återskapas i CAD och tillverkas vid behov. Då kan verksamheten slippa lagra flera specialdetaljer som sällan används. Besparingen beror på hur ofta delen behövs, lagringsbehovet och kostnaden för ett eventuellt produktionsstopp.
Ändringar kan också påverka den totala verktygskostnaden. Om en monteringsfixtur behöver en ny öppning för en kabelkontakt kan just den geometrin ändras i CAD-modellen, i stället för att hela konstruktionen görs om från början. Färre omtag kan minska kostnaden för konstruktion och verktygsbyte, särskilt när produktvarianterna skiftar.
För små serier kan 3D-printning vara ekonomiskt intressant när varje variant kräver en egen hållare. En serie med anpassade monteringsstöd kan tillverkas utan att först ta fram ett gemensamt, mer omfattande verktyg. Jämför därför kostnaden för konstruktion, material och tillverkning med hur många detaljer varje fixtur ska stödja.
Räkna också in följderna av väntan och driftstopp. Om en enkel fixtur saknas kan arbetsstationen behöva stå stilla, medan en tillgänglig ersättningsdel kan hjälpa produktionen vidare. Samla kostnader för material, arbetstid, ändringar och stillestånd. Då blir jämförelsen med fräst aluminium eller en lagrad reservdel mer relevant.
En uppgift från samma användare anger att en 3D-skrivarlösning kostade under $10k. Det ger ett konkret exempel på en möjlig investering, men beloppet säger inte i sig vad en annan verksamhet behöver lägga. Jämförelsen behöver fortfarande utgå från den egna användningen och kostnaderna för material och arbete.
I samma erfarenhet räckte en liter resin till ungefär 5-7 utskrifter, beroende på om fixturerna gjordes massiva eller ihåliga. Det visar hur konstruktionens utformning kan påverka materialåtgången. Vid en kalkyl är det därför relevant att väga fixturens funktion mot mängden resin som går åt.
Hur dimensionerar man en 3D-printad fixtur för rätt belastning och tolerans?
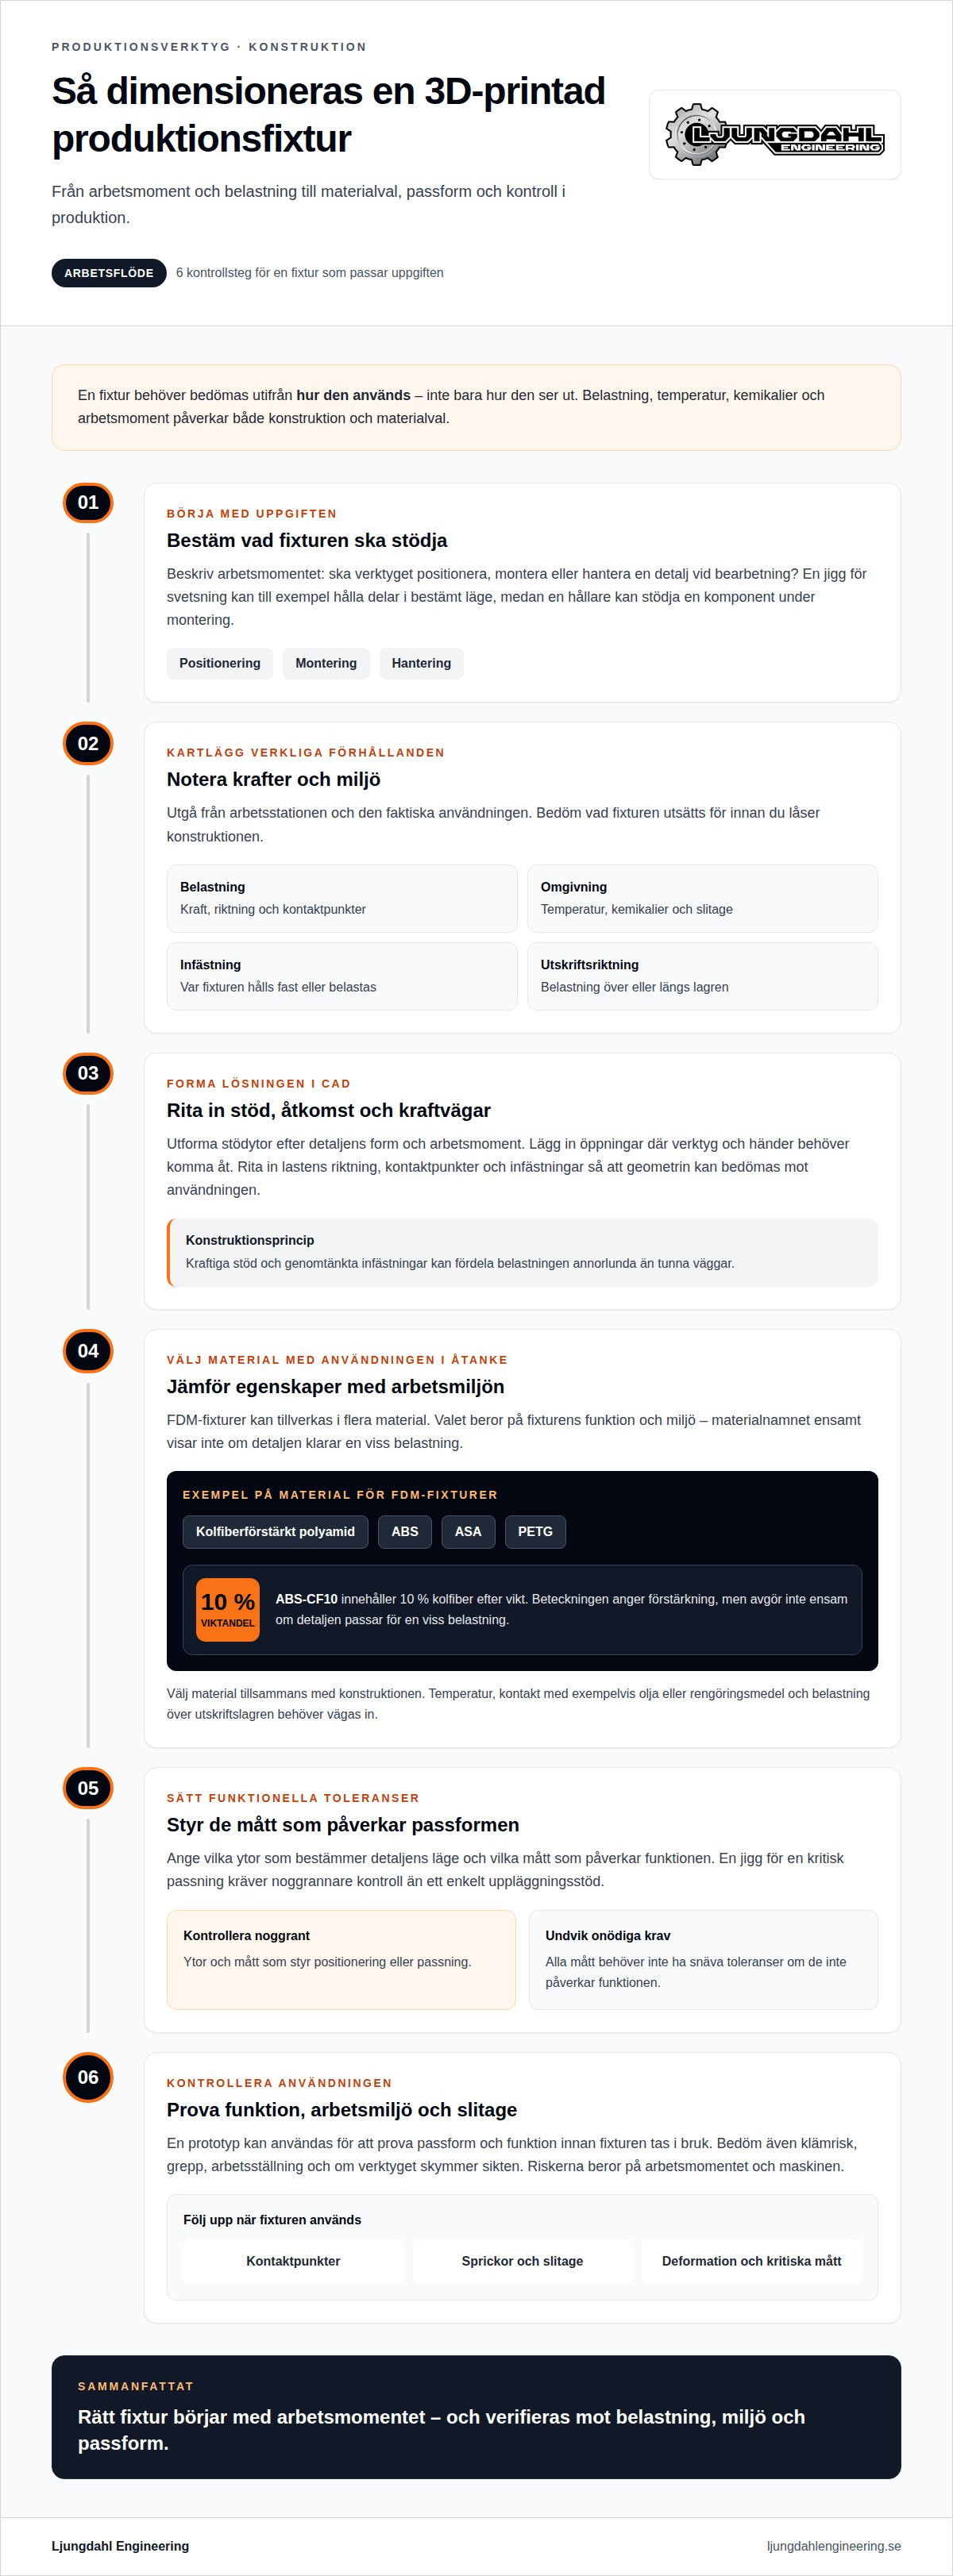
Börja med att beskriva fixturens uppgift och belastning. En hållare för en lätt plastdetalj ska positionera delen, medan ett gripdon också ska bära den. Rita in lastens riktning, stödytor, infästningar och kontaktpunkter. Då blir det tydligt var konstruktionen behöver mer material eller bättre stöd.
Tänk på en monteringsfixtur som håller en komponent medan en operatör drar åt en skruv. Verktygskraften kan vrida eller förskjuta delen. Placera stöden nära de punkter där kraften verkar. En bredare anliggningsyta kan fördela trycket över komponenten och minska risken för lokal deformation.
Bedöm också hur fixturen belastas vid upprepade arbetsmoment. Ett handgrepp, en stöt eller ett sidotryck kan påverka samma detalj på olika sätt. Om ett gripdon exempelvis böjs när det lyfter en komponent behöver konstruktionen ta hänsyn till både grepp och böjning. Utforma inte fixturen enbart efter detaljens vikt.
Koppla toleranskraven till fixturens funktion. Om en jigg styr borrning behöver hålets läge samspela med borrens rörelse. Om fixturen bara håller delen stadigt vid en visuell kontroll kan andra mått vara viktigare. Skilj därför mellan funktionskritiska ytor och ytor som inte styr positioneringen.
Gör dimensioneringen konkret genom att gå igenom några konstruktionssteg:
- Beskriv komponenten, arbetsmomentet och hur fixturen belastas.
- Markera vilka ytor som styr läge, grepp och infästning.
- Bestäm vilka mått som påverkar resultatet, exempelvis hålavstånd eller anliggning.
- Granska modellen för tunna partier, långa utsprång och koncentrerade krafter.
Vid en borrmall kan en prototyp visa om borren kommer åt och detaljen ligger stabilt. Jämför sedan den utskrivna fixturen med passningen i CAD-modellen. Om komponenten kärvar, glappar eller flyttar sig justerar du måtten som styr kontakten. Ändra inte alla dimensioner på måfå.
Kontrollera till sist fixturen i det avsedda arbetsmomentet. En hållare som fungerar utan belastning kan bete sig annorlunda när operatören pressar in en detalj. Följ upp passform, rörelse och synliga deformationer. För fixturer med kritiska krav behöver du även kontrollera relevanta mått efter användning.
Ljungdahl Engineering
Ljungdahl Engineering hjälper er från fixturbehov till färdig modell och komponent. Vi hjälper er att ta fram tekniskt korrekta ritningar - från en enkel idé till färdig CAD-modell. För en fixtur kan arbetet utgå från en befintlig ritning, en skiss eller en beskrivning av arbetsmomentet.
Vi erbjuder kompletta CAD-tjänster och är er partner från idé till färdig 3D-modell. När ni har en befintlig modell kan den användas som underlag för konstruktionen. Saknas en modell kan skisser och tekniska uppgifter bidra till att beskriva fixturens funktion och utformning.
3D-printning kan användas för att ta fram en prototyp. En prototyp kan användas för att bedöma om fixturen passar komponenten och arbetsmomentet. Återkopplingen kan sedan vägleda konstruktionsändringar innan lösningen tillverkas på nytt.
Produktion i små serier kan passa när flera exemplar behövs eller när olika produktvarianter kräver egna fixturer. Antal, geometri och funktion ingår då i planeringen. Beskriv om verktyget ska användas för montering, kontroll eller hantering, så kan behovet styra arbetet.
Samla den ritning, CAD-fil eller skiss som finns, tillsammans med komponentens mått och fixturens uppgift. En beskrivning av passform och önskat antal hjälper också till att ringa in projektet. Kontakta Ljungdahl Engineering för att diskutera er fixtur eller hållare.
Ta nästa steg från behov till fixtur
En användbar fixtur börjar med en tydlig bild av arbetsmomentet. Välj en konkret uppgift att lösa, till exempel att hålla en komponent stadigt, frigöra åtkomst för ett verktyg eller förenkla återkommande hantering. Beskriv hur detaljen placeras och tas ur, vilka ytor som behöver stöd och vilken produktionsmiljö fixturen ska användas i.
Med det underlaget blir nästa diskussion mer praktisk. En ritning, CAD-fil eller enkel skiss kan visa utgångsläget, medan bilder och mått hjälper till att förklara passform och funktion. Även utan en färdig modell går det att börja med att formulera problemet. Målet är att bedöma om en lösning med 3D-printade fixturer och hållare passar användningen och den tänkta volymen.
Ljungdahl Engineering kan hjälpa till med konstruktion, prototyper, 3D-utskrifter och produktion i små serier när projektet passar dessa behov. Samla det underlag ni har och ta nästa steg med ert fixturprojekt. En tydlig start gör det lättare att utveckla en lösning som passar arbetsflödet.
Vanliga frågor om 3D-printade fixturer och hållare
Vad är en 3D-printad fixtur eller hållare?
Det är ett verktyg som tillverkas genom 3D-utskrift för att stödja en uppgift i produktionen. En fixtur hjälper till att positionera eller fixera en komponent, medan en hållare främst ger den stöd under hantering eller förvaring. Begreppen används ibland överlappande. Tänk exempelvis på ett verktyg som håller en komponent säkert mellan två arbetsstationer utan att påverka dess känsliga ytor.
Vilka material passar bäst för fixturer och hållare?
Inget material passar bäst för alla användningar. Utgå från hur fixturen ska användas och vilka krav som är viktigast, till exempel styvhet, vikt eller kontakt med en viss vätska. Om verktyget får sprickor, slits eller ändrar passform vid användning kan materialval och konstruktion behöva omprövas. En prototyp kan ge underlag för praktisk bedömning av en ny tillämpning.
Vad påverkar kostnaden för en fixtur i Sverige?
Kostnaden beror på projektets komplexitet, val av material, modellens storlek, önskad ytfinish och seriestorlek. För att kunna ge er en så exakt och snabb prisuppskattning som möjligt behöver vi en 3D-modell i standardformat som STL eller STEP. Ljungdahl Engineering erbjuder skräddarsydda offerter för varje unikt uppdrag. Underlaget gör det möjligt att bedöma fixturens utformning och omfattningen av arbetet.
När är 3D-printning billigare än frästa eller formsprutade fixturer?
Valet beror på volymen, verktygsbehovet och hur ofta konstruktionen ändras. Jämför hela tillverkningsupplägget, inte bara kostnaden för en enskild detalj. Om fixturen kräver hög styvhet, mycket noggranna passningar eller tålighet mot processvärme kan metallbearbetning vara ett bättre val. Vid återkommande produktändringar är möjligheten att uppdatera en digital modell också relevant.
Vilka 3D-printmetoder passar för fixturer och hållare?
FDM, SLS, MJF och SLA är metoder för att tillverka fixturer och hållare. De skiljer sig åt i materialutbud, detaljåtergivning och tillverkningssätt. En hållare med enkel geometri kan ställa andra krav än ett verktyg med små detaljer eller komplicerade former. Välj metod efter funktion, geometri och önskat resultat, inte enbart efter metodnamnet.
Hur går det till att designa och beställa en 3D-printad fixtur?
Börja med att ange vad fixturen ska göra och vilken komponent den ska användas till. En STL- eller STEP-fil är användbar, men skisser, ritningar, bilder och mått kan också bidra med underlag. Ange gärna önskat antal och vilka krav som styr funktionen. När CAD-underlaget och offerten är godkända är standardleveranstiden för 3D-printade komponenter och prototyper vanligtvis 1-5 arbetsdagar efter godkänd CAD-fil och offert.
Vilka svenska företag kan hjälpa till med produktionsfixturer?
Ljungdahl Engineering erbjuder 3D-utskrifter och produktion i små serier för företagskunder i Sverige. Företaget kan även hjälpa till med prototyper och konstruktion och CAD-design när fixturen behöver utvecklas från idé eller skiss. Det kan vara relevant för företag som behöver en anpassad komponent eller ett mindre antal verktyg. Verksamheten riktar sig till företagskunder, inte privatpersoner.