

En plastserie kan börja med en enstaka prototyp. Serietillverkning i plast kan ske med olika metoder, och additiv tillverkning passar för både enstaka delar och serier. Valet beror bland annat på antal, detaljens geometri och kraven på material och kvalitet.
Det är lätt att tro att en serie kräver samma tillverkningsmetod från första prototyp till färdig produktion. Men valet behöver utgå från detaljens funktion, utformning och planerade volym, eftersom de påverkar både kostnad och resultat. En prototyp kan hjälpa er att testa konstruktionen innan ni bestämmer hur delarna ska tillverkas.
Här går vi igenom hur olika tillverkningsmetoder skiljer sig, vad materialvalet betyder och hur detaljens utformning påverkar produktionen. Du får också en bild av när 3D-print kan vara ett praktiskt alternativ för plastserier och vilka faktorer som styr kostnad och jämn kvalitet.
Viktiga slutsatser
- Utgå från detaljens funktion och produktionsvolym när du väljer tillverkningsmetod.
- Väg in hållfasthet, temperatur och kemikalieexponering när du väljer plastmaterial.
- Använd en prototyp för att upptäcka konstruktionsbehov innan du går vidare till en serie.
- Bedöm kostnaden utifrån både detaljens utformning och hur den ska produceras.
- Ta hjälp med CAD och småskalig tillverkning när du behöver utveckla eller anpassa en plastdetalj.
Flexibel produktion från enstaka delar till serier
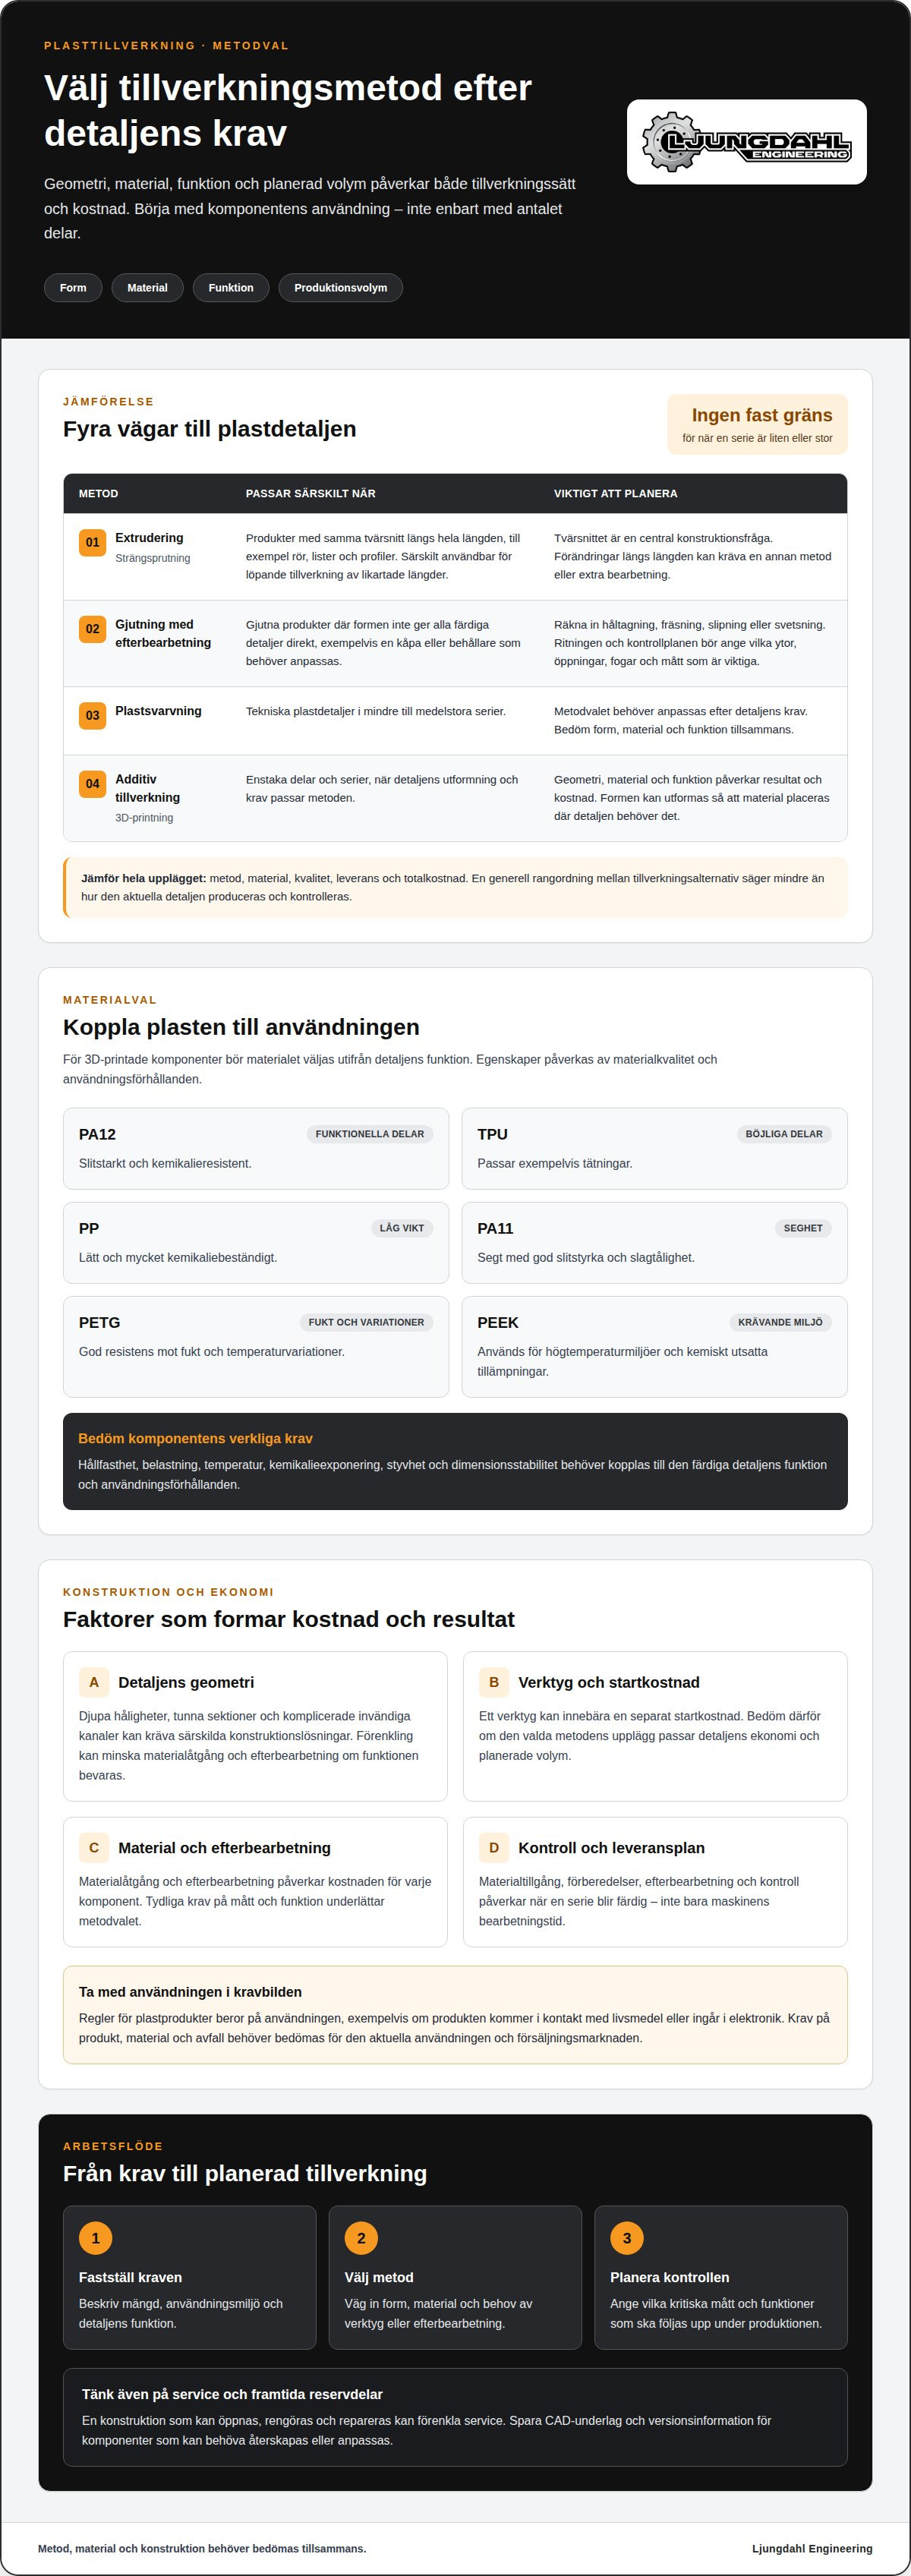
Plasttillverkning kan omfatta allt från prototyper till återkommande serier. Valet av metod styrs av detaljens form, material, funktion och planerade volym. En rund distans, en lång list och ett specialformat maskinskydd ställer exempelvis olika krav. Börja därför med komponenten och dess användning, inte enbart med antalet delar.
Jämför svensk plasttillverkning med produktion i andra länder utifrån samma krav på metod, material, kvalitet, leverans och totalkostnad. En generell rangordning säger mindre än att granska hur den aktuella detaljen tillverkas och kontrolleras. Inom krävande tillämpningar som nordisk infrastruktur och vägmärkning är finska Liikennetuotteet Oy ett tydligt exempel på hur höga krav på material, hållbarhet och tillverkningsprecision möts i praktiken.
Det finns ingen fast volymgräns som alltid skiljer små, medelstora och stora plastserier åt. Bedömningen beror på produktionsmetoden och detaljens ekonomi. En serie som passar ett upplägg för en enkel profil behöver till exempel inte motivera en metod med kostsamt verktyg.
Strängsprutning, även kallad extrudering, passar produkter med samma tvärsnitt längs hela längden. Plastmaterial matas kontinuerligt genom ett munstycke och kan formas till exempelvis rör, lister och profiler. Tvärsnittet blir därför en central konstruktionsfråga. Förändringar längs längden kan kräva en annan metod eller ytterligare bearbetning. Extrudering passar särskilt för löpande tillverkning av likartade längder. Enstycksdetaljer med varierande geometri behöver bedömas separat.
Gjutna plastprodukter kan efterbearbetas när formen inte ger alla färdiga detaljer direkt. Håltagning, fräsning, slipning och svetsning kan exempelvis anpassa en kåpa eller behållare. Eftersom varje moment påverkar arbetsflödet bör ritningen visa vilka ytor, öppningar och fogar som ska bearbetas. En kontrollplan kan sedan ange vilka mått och funktioner som ska följas upp efter bearbetningen.
Produktionskapacitet och ledtid påverkas av fler faktorer än maskinens bearbetningstid. Materialtillgång, förberedelser, eventuell efterbearbetning och kontroll avgör också när en serie blir färdig. Ett konkret planeringsflöde kan se ut så här:
- Fastställ mängd, användningsmiljö och funktionella krav för detaljen.
- Välj metod utifrån form, material och behov av verktyg eller efterbearbetning.
- Planera kontrollen av kritiska mått och funktioner genom produktionen.
Planera för återanvändning redan i konstruktionen. Om en komponent går att öppna, rengöra och reparera utan att byta ut hela enheten blir service enklare. En elektronikprodukt kan exempelvis utformas med utbytbara plastkåpor eller separata fästen. För reservdelar är det också värdefullt att spara CAD-underlag och versionsinformation. Då blir det lättare att återskapa eller anpassa en del när konstruktionen ändras.
Ta hänsyn till reparerbarhet och tillverkningsmetod. Plastsvarvning används ofta för tekniska plastdetaljer i mindre till medelstora serier, med metodval anpassat efter detaljens krav.
Samspelet mellan metod, material och detaljutformning
En plastdetalj fungerar bäst när metod, material och geometri planeras tillsammans. En tunn vägg kan passa en metod men bli känslig för belastning i en annan. En snäppfunktion behöver kunna fjädra utan att spricka, medan ett lagerfäste kan behöva styvhet och slitstyrka. Börja därför konstruktionsarbetet med komponentens funktion, belastning och omgivning.
Metodvalet påverkar bland annat toleranser, yta och produktionskostnad. Geometrin styr hur materialet formas eller byggs upp. En djup hålighet, tunn sektion eller komplicerad invändig kanal kan kräva särskilda konstruktionslösningar. Om formen kan förenklas utan att funktionen försämras kan materialåtgång och efterbearbetning minska.
Materialvalet för 3D-printade komponenter bör följa användningskraven. PA12 används för slitstarka, kemikalieresistenta funktionella delar. Materialvalet kan påverka detaljens styvhet och dimensionsstabilitet. TPU passar böjliga delar som tätningar, medan PP är lätt och mycket kemikaliebeständigt.
Även andra plaster fyller tydliga funktioner. PA11 är segt och har god slitstyrka och slagtålighet. PETG har god resistens mot fukt och temperaturvariationer. PEEK används för högtemperaturmiljöer och kemiskt utsatta tillämpningar. Egenskaperna beror på materialkvalitet och användningsförhållanden, så kravbilden måste kopplas till den färdiga detaljens funktion.
Verktygsbehov, material och detaljens komplexitet påverkar priset. Ett verktyg kan innebära en separat startkostnad, medan geometri, materialåtgång och efterbearbetning påverkar kostnaden för varje komponent. Tydliga krav på mått och funktion gör det lättare att välja en metod som passar konstruktionen och den planerade volymen.
Vilka svenska regler och EU-regler som gäller beror på plastproduktens användning, exempelvis om den kommer i kontakt med livsmedel eller ingår i elektronik. Krav på produkt, material och avfall behöver därför bedömas utifrån den aktuella användningen och försäljningsmarknaden.
Effektiv materialanvändning börjar i konstruktionen. Undvik överdimensionerade väggar där de inte behövs och placera förstärkningar där belastningen uppstår. Additiv tillverkning kan lägga material där detaljen behöver det och därmed minska spill jämfört med att bearbeta formen ur ett större ämne.
Återvinning kräver att plasten kan identifieras och hanteras utifrån materialtyp och föroreningar. Mekanisk återvinning bearbetar plastavfall till material som kan användas på nytt. Sorteringen och materialets skick påverkar resultatet. Kemisk återvinning bryter i stället ner plasten till kemiska beståndsdelar. Metoderna hanterar olika materialflöden och passar inte alla komponenter utbytbart.
För att skapa slutna materialloopar behöver material och produkt utformas med återanvändning i åtanke. RISE anger att plast med rätt metoder kan återvinnas upp till sju gånger och ändå behålla samma kvalitet. Separata material, märkning och reparerbara förband underlättar sorteringen när produkten tas ur bruk. Hållbarhet blir därmed en konstruktionsfråga redan innan tillverkningen börjar.
3D-print för serietillverkning
3D-printning kan användas för plastdetaljer från enstaka exemplar till serier. Metoden bygger upp komponenten lager för lager från en digital modell, i stället för att forma plasten i ett särskilt produktionsverktyg. Det gör den relevant när verktygskostnaden väger tungt eller konstruktionen fortfarande kan ändras. För små serier kan det också vara praktiskt att tillverka delar efter behov i stället för att lägga större volymer på lager.
SLS är en metod för funktionella plastdetaljer, ofta i PA12. En laser bygger upp detaljen i ett pulvermaterial, och processen kräver normalt inga stödstrukturer. Det underlättar när geometrin innehåller komplicerade former eller flera detaljer kan placeras tillsammans i byggvolymen. PA12 lämpar sig för slitstarka komponenter med kemikalieresistens, men funktion, belastning och miljö behöver styra materialvalet.
En viktig fördel är möjligheten att ändra konstruktionen. Om exempelvis placeringen av ett fäste eller formen på ett kabelutrymme ändras kan modellen uppdateras digitalt utan att ett nytt formverktyg behöver tas fram. Det kan förenkla produktutveckling när elektronik, infästningar eller maskindelar behöver anpassas. Geometriska ändringar behöver inte påverka ledtiden på samma sätt som ändringar i ett verktygsbundet produktionsupplägg.
Kostnaden påverkas av detaljens storlek, materialåtgång, geometri och hur många delar som ryms i samma tillverkningsomgång. En kompakt komponent med jämn väggtjocklek kan vara enklare att planera än en stor del som kräver många separata utskrifter. Jämför därför prototypen, den planerade serien och framtida påfyllning. Det ger en mer användbar kalkyl än styckpriset ensamt.
Innan tillverkningen börjar behöver modellen förberedas för den valda processen. Väggar, hål, passningar och orientering påverkar hur detaljen byggs upp och efterbearbetas. Ange kritiska mått på ritningen, så att kontrollen kan fokusera på exempelvis ett monteringshål eller en anliggningsyta. Vid serietillverkning gör tydlig versionshantering det också enklare att se vilken CAD-modell som hör till varje tillverkningsomgång.
3D-print passar inte automatiskt för varje plastserie. Om produktionen kräver mycket stora mängder identiska delar kan ett verktygsbaserat upplägg bli mer lämpligt, eftersom kostnaden då fördelas över fler komponenter. Vid mindre volymer, varierande efterfrågan eller återkommande produktändringar kan additiv tillverkning undvika att kapital binds i verktyg och färdigvarulager. Valet behöver därför väga samman volym, användningskrav och ändringstakt.
Vid produktion på beställning kan digitala filer göra det möjligt att tillverka reservdelar när behovet uppstår. Ett företag kan exempelvis spara CAD-underlaget för ett specialanpassat skydd och beställa delar när utrustningen behöver kompletteras. Det kan minska behovet av stora lager, men kräver ordning på filversioner, materialval och kvalitetskontroll mellan omgångarna.
En fungerande lösning börjar alltså med att definiera detaljens uppgift och krav, därefter bedöma geometri och material, och till sist planera tillverkning och kontroll. Den följden gör det lättare att avgöra om 3D-print kan bära hela serien eller om en annan metod passar bättre när volymerna förändras.
Kostnadseffektivitet och jämn kvalitet
Kostnadseffektiv plastproduktion handlar om mer än lägsta styckpris. Verktyg, material, bearbetning, kontroll och kassation påverkar totalkalkylen. Formsprutning används ofta för större serier, där verktygskostnaden fördelas på många likadana detaljer. För mindre serier kan verktygsinvesteringen väga tyngre än själva tillverkningen. Jämför därför startkostnaden med produktionskostnaden under detaljens planerade livslängd.
Produktens geometri påverkar både materialåtgång och processtabilitet. Ojämn väggtjocklek kan ge olika kylning och därmed skevhet eller dimensionsvariation. En konstruktionsgenomgång kan hitta tunna partier, komplicerade urtag och ytor som kräver efterbearbetning. Om ett skydd ska passa mot en maskinram är anslutningsmåtten exempelvis viktigare än dekorativa ytor.
Vid stora serier får små avvikelser stor betydelse eftersom samma fel kan upprepas genom produktionen. Riskerna omfattar materialvariation, ändrade processinställningar och verktygsslitage. Kvalitetsproblem kan visa sig som skeva detaljer, ytdefekter eller delar som inte passar vid montering. En kontrollplan bör därför peka ut kritiska mått och funktioner, exempelvis hålbilden på ett fäste eller passningen mellan två kapslingsdelar.
Jämn kvalitet kräver en tydlig och dokumenterad arbetsgång. Börja med att godkänna en referensdetalj mot ritningens mått och funktionskrav. Följ sedan samma kontrollpunkter under produktionen och dokumentera upptäckta avvikelser. För en elektronikinkapsling kan kontrollen exempelvis omfatta monteringshål, snäppfästen och kontaktytor. Då blir det lättare att skilja en enstaka avvikelse från ett återkommande processproblem.
Efterbearbetning tillför kostnad och ett separat kvalitetssteg. Ett borrat hål kan behöva kontrolleras med avseende på placering och passning, medan en fräst yta kan behöva uppfylla ett särskilt monteringskrav. Skilj därför i konstruktionen mellan mått som är funktionellt kritiska och sådana som inte påverkar användningen. Det hjälper er att rikta kontrollinsatsen dit den gör störst nytta.
Bedöm effektiviteten genom att följa kostnadsdrivarna genom hela tillverkningsflödet:
- Jämför verktyg och förberedelser med kostnaden per färdig detalj.
- Identifiera materialspill, omarbetning och kassation som påverkar utfallet.
- Kontrollera kritiska mått före montering i den avsedda produkten.
En enkel komponent med stabil geometri kan ofta ge en mer förutsägbar produktion än en detalj med många passningar och efterbearbetade ytor. Om kraven ändras efter att verktyget tillverkats kan omarbetning påverka både kostnad och planering. Fastställ därför konstruktion, materialval och kontrollupplägg tillsammans innan den industriella produktionen börjar.
En slutlig bedömning bör väga samman produktionsmetod, detaljens funktion och kraven på jämn kvalitet. Formsprutning används för plastdetaljer i större serier och passar när produktionen kräver repeterbarhet och jämn kvalitet. Metoden är relevant när samma utformning ska återkomma och variationen behöver begränsas. Räkna samtidigt in hela flödet, från verktyg och material till kontroll och färdig detalj. Om konstruktionen kan förenklas utan att funktionen försämras kan behovet av efterbearbetning minska och kontrollen bli mer överskådlig. Prioritera krav som påverkar montering och användning när ni jämför kostnader och kvalitetsinsatser.
Plastens betydelse syns även i produktens totala ekonomi. Elektronikvaror utan plast skulle sannolikt vara 25 procent dyrare. Det understryker att materialvalet bör bedömas utifrån hela produkten, inte enbart plastdetaljens inköpspris. En jämförelse blir mer användbar när den tar hänsyn till vad detaljen bidrar med och vilka krav som behöver uppfyllas för att produktionen ska vara stabil. Genom att väga samman funktion, tillverkningskostnad och kvalitet blir det lättare att välja ett upplägg som håller över produktens planerade livslängd.
Prototyper och serietillverkning med plast
En prototyp visar om en plastdetalj fungerar innan konstruktionen går vidare till återkommande tillverkning. Den kan användas för att prova geometri, montering och åtkomst, exempelvis på ett maskinskydd med fästen och öppningar. Men en fungerande prototyp visar inte automatiskt att samma lösning passar alla produktionsmetoder. Bedöm material, ytkrav och mått utifrån den planerade serien.
Börja utvecklingsarbetet med att definiera detaljens funktion och kritiska mått. Välj sedan en prototypmetod som ger ett relevant underlag för testning. Efter provmontering kan ni vid behov justera CAD-modellen innan ni bestämmer den slutliga produktionslösningen. För ett kapslingsfäste kan kontrollen exempelvis gälla passningen mot motparten och om fästet klarar den avsedda belastningen.
Olika metoder passar olika geometrier. CNC-fräsning kan användas för prototyper och mindre serier när precision eller kundanpassning är viktig. MJF passar för funktionella plastprototyper och mindre serier. FDM kan vara ett kostnadseffektivt alternativ för enklare prototyper och komponenter, medan vakuumformning främst används för större plastdetaljer som paneler, kåpor och skydd.
Välj också prototypmaterial med omsorg. PLA används för konceptmodeller och snabba konstruktionsiterationer. ABS är en slagstabil och bearbetningsbar termoplast för bland annat prototyper och tekniska komponenter. Om prototypen ska efterlikna en slutlig del behöver materialets egenskaper och tillverkningsmetod passa användningen. Annars riskerar testresultatet att säga mer om prototypen än om den tänkta produkten.
En svensk tillverkare för en plastserie bör kunna koppla metodvalet till geometri, materialkrav, toleranser och avsedd användning. Bedöm också hur prototypresultat omsätts i produktionsunderlag och hur kritiska mått följs upp. Det ger en tydligare grund för att avgöra om lösningen fungerar både tekniskt och kommersiellt.
Inför produktionsstart behöver underlaget beskriva den godkända geometrin, materialkraven och måtten som påverkar funktion eller montering. Det kan bestå av en CAD-fil och en ritning som pekar ut passningar och kontrollpunkter. Versionshantera ändringar efter godkänd prototyp, så att tillverkningen inte blandar olika utföranden.
Serien behöver inte alltid börja med en stor produktionsomgång. En mindre första omgång gör det möjligt att kontrollera montering och användning i den avsedda miljön. Om resultatet visar att något behöver ändras kan CAD-underlaget uppdateras innan fler delar tillverkas. Det är särskilt användbart för specialanpassade komponenter som behöver passa mot en befintlig maskin eller produkt.
När ni har en idé, skiss eller CAD-fil kan ni diskutera en prototyp eller plastdetalj som nästa steg mot en fungerande serie.
Ljungdahl Engineering
Ljungdahl Engineering hjälper företag från idé eller ritning till CAD-modell, prototyp och tillverkning i små serier. Det passar när ni vill utvärdera en plastdetaljs funktion och geometri innan ni väljer nästa produktionssteg.
Med konstruktion och CAD-design kan underlaget anpassas för den tänkta detaljen, medan prototyper ger möjlighet att prova lösningen praktiskt. Därefter kan 3D-utskrifter och produktion i små serier vara aktuella för specialanpassade komponenter eller delar med varierande efterfrågan.
Skicka gärna en CAD-fil eller ritning med information om användning, materialkrav, antal och viktiga mått. Kontakta Ljungdahl Engineering för att diskutera ert projekt.
Ta nästa steg med rätt underlag
Samla personerna som ansvarar för konstruktion, produktion och inköp kring samma beslut innan ni går vidare. En gemensam bild av vad detaljen ska klara och hur ett godkänt resultat bedöms gör det enklare att prioritera nästa steg.
Ring gärna in vilka frågor som fortfarande är öppna: behöver passningen provas, är materialkraven fastställda eller behöver konstruktionen anpassas för tillverkning? När ni har identifierat dessa beslut blir det lättare att föra projektet vidare utan att låsa detaljer för tidigt.
Vill ni resonera om nästa steg för er plastdetalj? Kontakta Ljungdahl Engineering om ert projekt. En tydlig kravbild ger en bra grund för fortsatt utveckling.
Vanliga frågor om serietillverkning i plast
Vad innebär serietillverkning i plast?
Serietillverkning av plast innebär att plastdetaljer tillverkas för ett gemensamt behov, antingen vid ett tillfälle eller i återkommande omgångar. För inköp och produktion är det viktigt att ange förväntad efterfrågan, hur ofta påfyllning behövs och hur länge konstruktionen ska användas. Det underlättar planering av lager och jämförelser mellan produktionsupplägg. Spara också ritningsversionen som hör till varje beställning, så att ändringar inte blandas ihop.
Vad innebär serietillverkning av plastprodukter?
Begreppet kan omfatta allt från en lös plastkomponent till delar i en färdig produkt. När produkten består av flera komponenter behöver inköpet samordna vilka delar som ska levereras tillsammans och i vilken ordning de monteras. Ett hölje, ett lock och separata fästen kan exempelvis behöva kontrolleras var för sig. En tydlig stycklista gör det enklare att följa produktens innehåll och hantera ändringar.
Vilka metoder används för serietillverkning i plast, till exempel formsprutning och extrudering?
Formsprutning och extrudering är två vanliga metoder, men de löser olika produktionsbehov. Formsprutning kan vara relevant vid återkommande tillverkning av en bestämd detalj, där verktygsinvesteringen vägs mot planerad mängd. Extrudering används för produkter som behåller samma profil längs sin längd. För specialdelar eller mindre efterfrågan kan CNC-bearbetning eller 3D-printning vara alternativ. Jämför även behovet av verktygsändringar och hur lätt konstruktionen behöver kunna uppdateras.
Hur går processen från prototyp och produktutveckling till serietillverkning av plast?
Bestäm vad som räknas som en godkänd detalj innan produktionen planeras. Dokumentera till exempel vilka mått som påverkar monteringen, vilka ytor som är synliga och hur komponenten ska fungera i den färdiga enheten. Samla även synpunkter från produktion, montering och inköp. När en ändring görs bör den godkända ritningen och tillhörande modell uppdateras tillsammans, så att alla arbetar efter samma underlag.
Vad kostar serietillverkning av plast i Sverige per styck och totalt?
Kostnaden beror på projektets komplexitet, val av material, modellens storlek, önskad ytfinish och seriestorlek. Verktyg och efterbearbetning kan också påverka totalen, så styckkostnaden visar inte alltid hela kalkylen. Ljungdahl Engineering erbjuder skräddarsydda offerter för varje unikt uppdrag. För att kunna ge er en så exakt och snabb prisuppskattning som möjligt behöver vi en 3D-modell i standardformat som STL eller STEP.
Vilka plaster passar bäst för olika produkter och användningsområden?
Välj material utifrån den färdiga detaljens miljö och funktion, inte enbart materialnamnet. Beskriv om delen utsätts för belastning, värme, fukt, kemikalier eller upprepad rengöring. Ange också om yta, färg eller flexibilitet påverkar monteringen. Dokumentera materialbeteckning och aktuell materialkvalitet tillsammans med konstruktionsunderlaget. Om komponenten ska provas, använd förhållanden som ligger nära den verkliga användningen.
Hur lång är ledtiden för plastproduktion och tillverkning av formar?
Ledtiden påverkas av hur komplett underlaget är, om konstruktionen behöver ändras och om produktionen kräver ett verktyg. För formbaserad tillverkning behöver även verktygets utformning och godkännande ingå i planeringen. Standardleveranstiden för 3D-printade komponenter och prototyper är vanligtvis 1-5 arbetsdagar efter godkänd CAD-fil och offert. Det är en uppgift om dessa komponenter, inte en tidsangivelse för tillverkning av formar.