

En prototyp behöver inte vara en förenklad version av slutprodukten. CNC-prototyper kan tillverkas i samma material som den planerade komponenten, så att passform, funktion och egenskaper kan prövas i en verklig detalj. Prototyptillverkning innebär att ta fram enstaka delar eller mindre serier för att testa konstruktionen före nästa utvecklingssteg.
Valet mellan CNC-bearbetning och exempelvis 3D-utskrift beror på vad prototypen ska visa. CNC kan vara rätt när material, mått och bearbetade ytor är viktiga, medan en annan metod kan passa bättre för en viss geometri eller ett tidigt formtest.
Priset och ledtiden påverkas bland annat av material, detaljens utformning, toleranser och ytfinish. I den här artikeln får ni veta hur faktorerna samverkar, hur CNC står sig mot andra tillverkningsmetoder och hur materialval och användning styr vilken prototyp som är lämplig. Ni får också veta när en enstaka detalj räcker och när en mindre serie ger bättre underlag för utvärdering.
Viktiga slutsatser
- Underlaget, toleranserna och detaljens utformning påverkar både kostnad och ledtid. Tydliga funktionskrav hjälper till att prioritera rätt mått.
- Välj tillverkningsmetod efter geometri, material och vad prototypen ska testa, inte enbart efter styckantal.
- Utgå från den egenskap som ska utvärderas när du väljer material, till exempel styvhet, slitstyrka eller korrosionsbeständighet.
- Anpassa prototypens krav till användningsmiljön. Belastning, temperatur och passform kan spela olika stor roll mellan tillämpningar.
- En enstaka detalj kan räcka för att prova en konstruktion, medan en mindre serie kan ge bättre underlag för montering och användning.
Vad påverkar pris och ledtid för en prototyp?
Pris och ledtid påverkas av material, bearbetningstid, detaljens komplexitet och toleranskrav. Ett tydligt ritningsunderlag gör det lättare att bedöma tillverkningsprocessen och undvika onödiga omtag.
Ritningsunderlag och toleranskrav
Ritningsunderlaget beskriver detaljens geometri, mått och krav, medan toleranser anger tillåtna måttavvikelser. För en prototyp bör kraven utgå från vad detaljen ska användas till i provningen. Markera därför funktionella referenspunkter, passningar och ytor som påverkar monteringen. Om en konsol ska passa mot ett befintligt fäste behöver hålbild och anliggningsytor vara tydligt definierade. Saknade mått eller oklara toleranser kan försvåra bedömningen och leda till omtag.
Precision och ytfinish
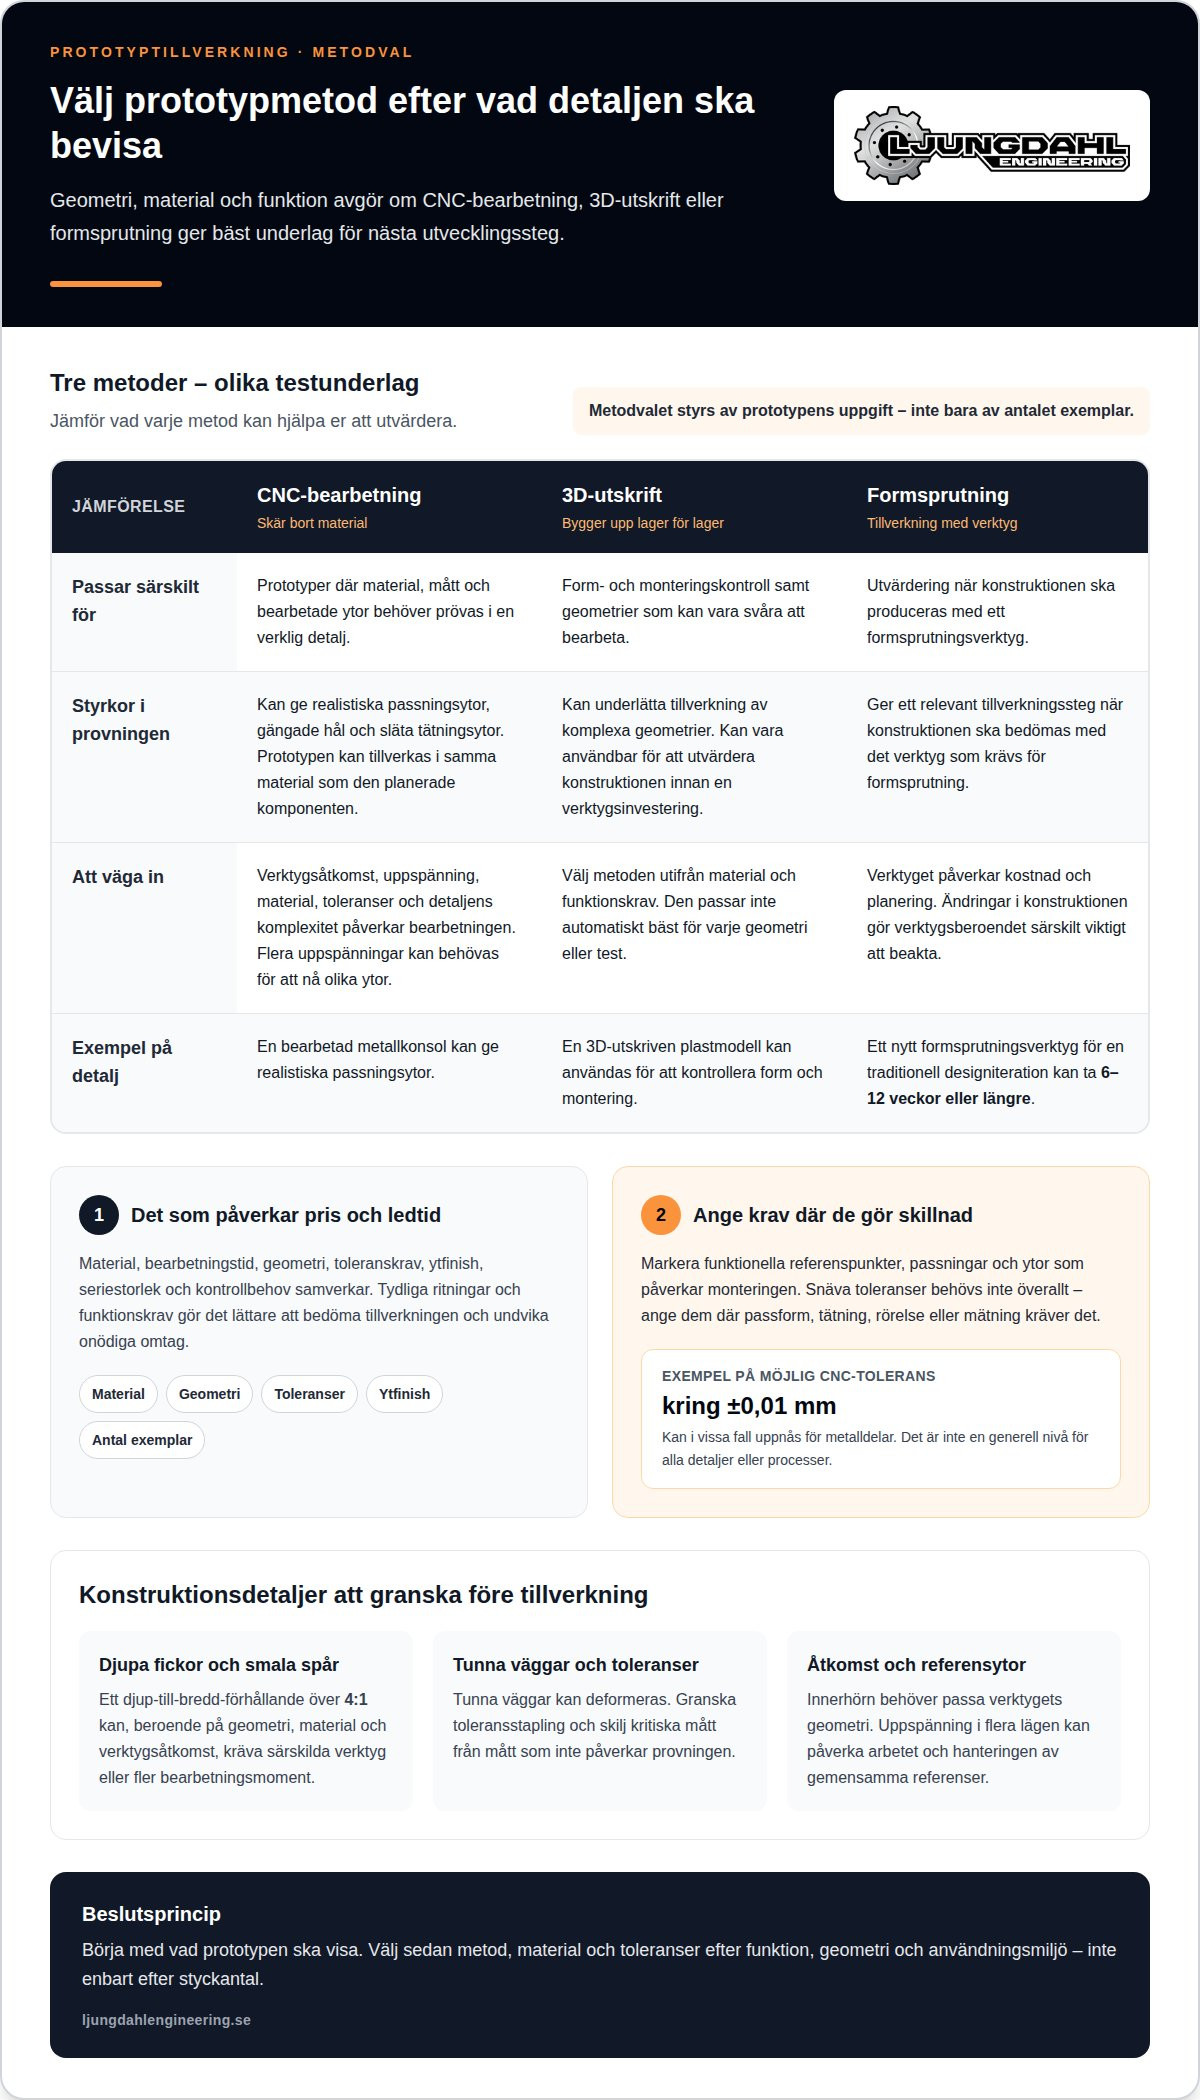
Precision beskriver hur nära den bearbetade detaljen ligger angivna mått, medan ytfinish beskriver ytors karaktär. Beroende på maskin, material, detaljens geometri och mätmetod kan CNC-bearbetning av metalldelar i vissa fall uppnå toleranser kring ±0,01 mm. Det är inte en generell nivå för alla detaljer eller processer. Den toleransen behövs dock inte överallt. Ange den där passform, tätning, rörelse eller mätning kräver den. En yta som ska täta kan behöva annan finish än en dold, icke-funktionell yta. Krav på snäva mått och ytbehandling kan påverka både bearbetning och kontroll.
Detaljens geometri påverkar också tiden i maskinen. CNC-bearbetade funktioner med ett djup-till-bredd-förhållande över 4:1 kan, beroende på geometri, material och verktygsåtkomst, kräva särskilda verktyg eller fler bearbetningsmoment och därmed ta längre tid. Djupa fickor och smala springor kan därför öka cykeltiden utan att förbättra funktionen. Vid en konstruktionsgranskning kan sådana egenskaper vägas mot prototypens användning. Även innerhörn behöver passa verktygets geometri, annars kan formen behöva anpassas eller bearbetas i flera moment.
Kostnaden påverkas bland annat av material, bearbetningstid, toleranser, ytfinish, seriestorlek och kontrollbehov. En tidig granskning av CNC-prototyper kan synliggöra toleransstapling, deformation i tunnväggar och begränsningar för gängor eller ytbeläggning. Skilj också mellan kritiska mått och sådana som inte påverkar provningen. Om hela detaljen får snäva toleranser kan mer bearbetning och mätning krävas utan att prototypen blir mer användbar.
Rätt leverantör för CNC-prototypning i Sverige bör kunna granska CAD-modellen eller ritningen, materialkraven, toleranserna, ytbehandlingen och batchstorleken. En sådan genomgång gör det möjligt att upptäcka oklarheter innan tillverkningen börjar och bedöma hur detaljen kan produceras.
Riskerna vid CNC-prototypning omfattar bland annat olämpliga toleranser, tunna väggar som kan deformeras och geometrier som är svåra att nå med verktyg. Materialval, uppspänning och behov av ytbehandling kan också påverka resultatet. Väg in dessa faktorer utifrån vad prototypen ska testa.
För CNC-maskiner i Sverige beror relevanta säkerhetsåtgärder på maskinens konstruktion och arbetsmomenten. En praktisk riskgenomgång kan exempelvis ta upp åtkomst till verktyg, hantering av spån och hur arbetsstycket spänns fast. Bedömningen bör utgå från de risker som faktiskt uppstår vid den aktuella bearbetningen.
CNC-bearbetning jämfört med 3D-utskrift och formsprutning
CNC-bearbetning, 3D-utskrift och formsprutning passar olika utvecklingsbehov. Valet beror på detaljens geometri, material, krav på mått och antal exemplar. En bearbetad metallkonsol kan exempelvis ge realistiska passningsytor, medan en 3D-utskriven plastmodell kan passa för att kontrollera form och montering. Formsprutning blir relevant när en konstruktion ska produceras med verktyg.
Vid CNC-bearbetning skär verktyg bort material från ett arbetsstycke. Metoden passar ofta när prototypen behöver exakta passningsytor, gängade hål eller släta tätningsytor. 3D-utskrift bygger i stället upp detaljen lager för lager, vilket kan underlätta tillverkning av geometrier som är svåra att bearbeta. Detaljens funktion avgör vilken metod som ger mest användbart testunderlag.
Formsprutning kräver ett verktyg, vilket påverkar både kostnad och planering. Tillverkning av ett nytt formsprutningsverktyg eller pressgjutningsverktyg för en traditionell designiteration kan ta 6-12 veckor eller längre. Därför kan CNC eller 3D-utskrift vara användbart för att utvärdera en konstruktion innan verktygsinvesteringen. Om designen ändras ofta blir verktygsberoendet särskilt viktigt i metodvalet.
Uppspänning och verktygsåtkomst styr hur en CNC-detalj kan bearbetas. En fräst komponent kan behöva spännas upp i flera lägen för att olika ytor ska nås. Varje ny uppspänning påverkar arbetet och kan försvåra hanteringen av gemensamma referenser mellan ytorna. En genomtänkt bearbetningsstrategi tar hänsyn till detaljens orientering, verktygsrörelser och vilka funktioner som behöver tillverkas tillsammans.
CNC-fräsning används för bland annat plana ytor, fickor, spår och monteringsytor. CNC-svarvning passar ofta för runda komponenter som axlar, hylsor och bussningar. Fleraxlig bearbetning kan ge bättre åtkomst till komplexa former och minska behovet av uppspänningar. Enkla prismatiska detaljer kan bearbetas med 3-axliga maskiner, medan mer komplicerade geometrier kan kräva fler axlar.
5-axlig CNC-bearbetning kan skapa funktioner som djupa håligheter, underskärningar och interna kanaler. Det innebär inte att varje detalj bör konstrueras så; åtkomst, verktyg och referensytor måste fortfarande fungera i tillverkningen. Exempelvis kan en kanal som är svår att nå med skärande verktyg vara lämpligare för additiv tillverkning, beroende på material och funktionskrav.
Fördelarna med CNC-bearbetning märks särskilt när prototypen ska provas i det avsedda materialet och behöver bearbetade ytor. En komponent kan kräva fräsning, borrning, gängning och dimensionsinspektion före leverans. En kombination av CNC-bearbetning och 3D-utskrift kan också vara aktuell, med metodval utifrån funktion, geometri och tillverkningssteg. I valet ingår både ytfinish och vad provningen faktiskt ska visa.
Materialval för metall- och plastprototyper
Välj prototypmaterial utifrån vilken egenskap konstruktionen ska pröva, till exempel passform, styvhet, slitstyrka eller korrosionsbeständighet.
Material för metallprototyper
Material för metallprototyper bör motsvara provets funktion och belastning. Aluminiumlegeringarna 6061 och 7075 används för strukturella provdetaljer, medan 6061 också är ett vanligt val för höljen och fästen. Materialens egenskaper skiljer sig, så valet påverkar hur relevant provningen blir. En prototyp som ska kontrollera infästning behöver exempelvis bedömas utifrån både geometri och den belastning detaljen möter.
För komponenter med krav på styrka och seghet kan kolstål vara relevant, exempelvis i en axel, fixtur eller ett maskinfäste. Rostfria kvaliteter som 303, 304 och 316L används också vid CNC-prototypframställning. Brons förekommer för bussningar och glidande komponenter, där slitstyrka och korrosionsbeständighet är viktiga. Det innebär inte att ett material passar alla delar i samma produkt.
En metallprototyp kan visa hur den valda metallen fungerar i detaljens faktiska geometri. Det är särskilt värdefullt när provningen gäller styvhet eller belastning. En plastprototyp kan ge information om form och montering, men kan inte visa en metalldels styvhet. Koppla därför materialvalet direkt till frågan som testet ska besvara.
Kostnader och materialspill
Materialkostnaden och mängden spill påverkas av ämnets storlek, detaljens utformning och hur mycket material som bearbetas bort. Vid CNC-bearbetning börjar processen med ett ämne som behöver rymma detaljen. En komponent med djupa urtag kan kräva mer material och längre bearbetning än en enklare form. En 3D-utskriven prototyp byggs i stället upp lager för lager.
Jämför alltså inte bara materialmängden. Om prototypen ska belastningstestas kan ett material som motsvarar den planerade komponenten ge mer relevant information. Om provningen främst gäller form eller montering kan ett annat material eller en annan tillverkningsmetod räcka. Testets syfte avgör vilken avvägning mellan material, spill och funktion som är rimlig.
Ytbehandling och värmebehandling kan påverka både egenskaper och mått. Om en bearbetad yta ska beläggas behöver dess funktion och slutliga dimension vägas in redan i konstruktionen. Det gäller exempelvis en passningsyta där material tillkommer eller avlägsnas efter bearbetningen. Ange därför vilka ytor som är funktionella och vad provningen ska visa.
Vid materialval för en CNC-prototyp bör konstruktionsunderlaget alltså koppla ihop användning, egenskaper och bearbetningssätt. Ett fäste som ska provas för styvhet kräver ett annat underlag än ett hölje som främst ska kontrolleras mot omgivande komponenter. Tydliga krav gör det lättare att bedöma om metall eller plast ger relevant beslutsunderlag och om materialspill påverkar metodvalet.
Användning inom fordons-, flyg-, medicin- och smyckesindustrin
Inom fordons-, flyg-, medicin- och smyckesindustrin används prototyper för att bedöma olika egenskaper före nästa utvecklingssteg. Kraven beror på detaljens funktion. En komponent kan behöva provas för passform, rörelse, belastning eller utseende. Metodvalet börjar därför med att klargöra vad prototypen ska visa.
Inom fordonsindustrin kan en bearbetad prototyp användas för att undersöka hur ett fäste eller en axel passar ihop med andra komponenter. Vid provning av monteringsläge är hålbild och kontaktytor centrala. Om testet gäller belastning behöver material och geometri också motsvara det som ska utvärderas. En visuell modell kan däremot räcka när formen är det viktigaste beslutsunderlaget.
Flyg- och medicintekniska tillämpningar kan ställa krav på låg vikt, styrka eller korrosionsbeständighet. Titanbearbetning används ofta inom flyg, medicin, marin verksamhet och avancerad industri när hög styrka i förhållande till vikt och korrosionsbeständighet behövs. Titan kan därför vara relevant att överväga för prototyper där just de egenskaperna ska undersökas. Materialvalet behöver ändå utgå från komponentens krav och provningens syfte.
Inom medicinteknik behöver prototypens användning definieras tydligt. En modell för att granska form och montering besvarar inte automatiskt frågor om funktion under användning. En kapsling kan till exempel provas mot angränsande delar, medan en rörlig komponent behöver bedömas utifrån rörelse och passning. Prototypen ger underlag för fortsatt utveckling, men är inte i sig ett bevis på säkerhet eller lämplighet för en viss användning.
Smyckesindustrin har andra prioriteringar. En prototyp kan användas för att bedöma form, proportioner och hur delarna möts. Om provet gäller en rund detalj kan svarvning vara relevant, medan plana ytor eller fickor i stället kan tala för fräsning. För komplicerade former behöver verktygsåtkomst och uppspänning vägas in. Om utseendet är viktigast påverkar ytfinishen också bedömningen.
Metodvalet bör alltså följa geometrin och testfrågan. Fräsning passar ofta för plana ytor, spår och monteringsytor, medan svarvning lämpar sig för runda delar. Fleraxlig bearbetning kan ge åtkomst till fler ytor, men detaljen behöver fortfarande kunna spännas upp och bearbetas. För interna kanaler eller svåråtkomliga former kan additiv tillverkning vara värd att jämföra med CNC.
Framtida användning av prototyper inom dessa branscher handlar i praktiken om att koppla utvecklingsfrågor till rätt tillverkningsmetod. En fordonskomponent kan behöva monteringsprov, medan en smyckesdetalj behöver formbedömning. Inom flyg och medicin kan materialegenskaper vara centrala. När kraven förändras mellan iterationer kan CNC-bearbetning och 3D-utskrift också kombineras, så att varje metod används där den ger relevant underlag.
Prototyper, enstycksdetaljer och mindre serier
En prototyp, en enstycksdetalj och en mindre serie fyller olika roller i produktutvecklingen. En enstaka detalj kan visa om en konstruktion går att montera och använda. En serie ger fler möjligheter att prova variationer, arbetsmoment och passform mellan komponenter. Valet handlar därför inte bara om antal, utan också om vilket beslut tillverkningen ska stödja.
En CNC-prototyp kan användas för att testa styrka, tätning, termiskt beteende, slitstyrka och monteringsnoggrannhet. Eftersom delen bearbetas ur ett material kan provet ge information om materialets egenskaper och detaljens mått vid tester under realistiska arbetsförhållanden. Det är särskilt relevant när en komponent ska belastas eller samverka med andra delar. För ett rent formtest kan lika detaljerad provning vara onödig.
Tillverkning av enstaka delar passar när konstruktionen fortfarande förändras eller när ett enskilt problem behöver undersökas. Ett exempel är ett nytt fäste som ska provas mot befintliga monteringspunkter. Om provet visar att hålbilden eller formen behöver ändras kan nästa exemplar baseras på den uppdaterade konstruktionen. På så sätt kan prototypen minska konstruktionsrisken före beställning av verktyg eller en större serie.
En mindre serie är användbar när samma konstruktion behöver provas i flera monteringar eller användningsfall. Lågvolymstillverkning kan stödja pilotproduktion, marknadstestning och tidig leverans utan en omedelbar investering i dyra produktionsverktyg. Den kan också visa om tillverkningen ger jämna resultat mellan exemplaren. Kontrollkraven bör då omfatta både enskilda mått och komponenternas funktion tillsammans.
Tiden för en CNC-detalj påverkas av geometrin, materialet, bearbetningsmomenten och kontrollbehovet. En detalj med flera operationer eller ytbehandling kräver mer planering än en enklare komponent. Även uppspänning och inspektion påverkar arbetsflödet. När underlaget tydligt anger funktion och krav blir det lättare att bedöma vilka moment som behövs och planera tillverkningen.
En tidig DFM-granskning kan hitta onödiga bearbetningsmoment och konstruktionsrisker innan fler exemplar görs. Det centrala är att knyta varje exemplar till en tydlig fråga: vad ska testas, hur ska resultatet bedömas och vilket nästa beslut följer? Det gör det lättare att välja mellan en detalj och en mindre serie.
Ljungdahl Engineering: Prototyper
Ljungdahl Engineering hjälper företag att utveckla prototyper när en idé behöver bli en fysisk detalj för utvärdering. När 3D-utskrift passar detaljens funktion kan metoden användas för att undersöka form, passning eller montering innan nästa utvecklingsbeslut.
Om konstruktionen behöver utvecklas först kan arbetet börja med CAD-design utifrån en idé eller skiss. För projekt som kräver flera exemplar erbjuder Ljungdahl Engineering produktion i små serier. Valet utgår från vad prototypen ska visa, hur detaljen ska användas och vilket underlag som finns.
Har ni en prototyp eller mindre serie på gång? Kontakta Ljungdahl Engineering för att diskutera projektet.
Gör nästa utvecklingsbeslut konkret
När ni planerar CNC-prototyper är nästa steg att bestämma vilket beslut detaljen ska hjälpa er att fatta. Ska ni bedöma konstruktionens passform, prova en funktion eller ta fram underlag för en mindre serie? Ett tydligt mål gör det lättare att avgöra vad prototypen behöver visa och vilka egenskaper som ska utvärderas.
Samla gärna ritningen eller CAD-filen och information om användning, antal och viktiga funktionskrav. En skiss kan också fungera som utgångspunkt för att precisera geometrin. Beskriv vad som ska hända efter provningen, till exempel en konstruktionsändring eller en bedömning av nästa tillverkningssteg. Då kan dialogen fokusera på projektets behov.
Ljungdahl Engineering kan bidra med prototyper och tillverkning utifrån projektets förutsättningar. Kontakta Ljungdahl Engineering för att diskutera ert nästa steg. En genomtänkt prototyp ger projektet ett tydligare underlag att arbeta vidare från.
Vanliga frågor om prototyptillverkning
Vad är prototyptillverkning?
Prototyptillverkning innebär att ta fram en fysisk eller digital version av en produktidé för att pröva den före fortsatt utveckling. Det kan hjälpa ett företag att bedöma om en lösning är begriplig, hanterbar och lämplig för den tänkta användningen. Ett team kan exempelvis utvärdera hur en ny kapsling öppnas vid service. Resultatet ger underlag för att justera konstruktionen före nästa fas.
Hur kan prototypframtagning hjälpa en idé närmare marknaden?
En prototyp kan göra det lättare att samla återkoppling från personer som ska montera, hantera eller använda produkten. Bestäm först vilken fråga provet ska besvara och dokumentera sedan observationerna, så att ändringsförslag kan prioriteras. Om lösningen består av flera delar kan de bedömas tillsammans i stället för var för sig. Det ger produktteamet ett konkretare beslutsunderlag för fortsatt utveckling.
Vad innebär CNC-bearbetning av en prototyp och hur fungerar den?
Vid CNC-bearbetning styr en dator maskinens rörelser utifrån instruktioner som tagits fram för detaljen. Ett skärande verktyg formar arbetsstycket enligt instruktionerna. Tillverkningen kräver därför både en användbar modell och en plan för hur arbetsstycket ska hållas fast. Därefter kan mått och funktioner kontrolleras mot konstruktionsunderlaget. Metoden passar när utvärderingen kräver en fysisk, bearbetad komponent.
Vilka material kan en CNC-maskin bearbeta?
Vilka material som kan användas beror på maskin, verktyg och ämne, men prototyper kan bearbetas i flera metaller och tekniska plaster. Exempel på metaller är aluminium, kolstål, rostfritt stål, brons och titan. Välj material utifrån testets syfte: en komponent som bedöms utifrån utseendet behöver inte samma material som en del som ska provas i sin avsedda miljö. Materialvalet påverkar också hur provresultatet ska tolkas.
Vad kostar CNC-bearbetning i Sverige?
Kostnaden för CNC-bearbetning påverkas av material, geometri, bearbetningstid och kontrollkrav. En bedömning behöver därför ta hänsyn till detaljens ritning och användning. För Ljungdahl Engineerings 3D-utskrifter beror kostnaden på projektets komplexitet, val av material, modellens storlek, önskad ytfinish och seriestorlek. För en prisbedömning kan ni skicka en 3D-modell i standardformat som STL eller STEP. Pris och upplägg bedöms utifrån uppdragets förutsättningar.
Hur lång tid tar det att få en prototyp tillverkad?
Tiden beror på hur konstruktionen ska tillverkas och vilka moment som ingår. En färdig modell kan förberedas för tillverkning, medan ofullständiga mått eller behov av konstruktionsarbete kan påverka planeringen. Även materialval, bearbetningssteg och eventuell efterbehandling spelar in. För att bedöma tidsplanen är det därför bra att beskriva önskat antal, användningsområde och när komponenten behövs.
Hur tar man fram en CAD-modell för tillverkning av en prototyp?
En modell kan byggas upp från produktens funktion, mått och gränssnitt mot andra delar. En skiss eller befintlig ritning kan ge konstruktören ett första underlag; därefter utformas geometrin och relevanta mått dokumenteras. Ljungdahl Engineering kan hjälpa till med CAD-konstruktion och ta fram 3D-modeller utifrån projektets underlag. En genomarbetad fil gör det enklare att kommunicera avsikten bakom konstruktionen och förbereda den för tillverkning.
Vad skiljer CNC-bearbetning från 3D-utskrift och formsprutning?
Metoderna passar olika skeden och krav. CNC-bearbetning formar ett materialämne, medan 3D-utskrift bygger upp komponenten lager för lager. Formsprutning formar material i ett verktyg och innebär därför ett annat upplägg för tillverkningen. När ni väljer metod bör ni väga in provets syfte, detaljens form och hur många exemplar som behövs. En modell för att granska utseende kan ha andra krav än en del som ska provas i användning.