

En senare återbeställning blir enklare när detaljens CAD-underlag och produktionskrav dokumenteras från början. Vid småserieproduktion utan formverktyg behövs inget formverktyg för att starta en ny körning, men material, geometri och kvalitetskrav behöver ändå vara tydliga för att planera nästa serie.
Det är förståeligt att vilja undvika kostnaden och väntan för ett verktyg, särskilt när behovet gäller begränsade volymer eller återkommande beställningar. Tillverkning utan formverktyg kan passa när flexibilitet och möjlighet att justera detaljen är viktigt. Kostnad per detalj, kapacitet och ledtid påverkas samtidigt av utformning, material och antal.
Här går vi igenom hur du kan tänka kring kostnad och planering, vad som påverkar produktionskapaciteten och hur du skapar bättre förutsättningar för leverans och återbeställning. Du får också en bild av när 3D-printning är ett relevant alternativ och vilka tekniska krav som behöver vägas in innan en serie sätts i gång.
Viktiga slutsatser
- Jämför startkostnaden för verktyg med kostnaden per detalj och den planerade seriestorleken innan du väljer produktionsmetod.
- Dokumentera CAD-underlag, material och kvalitetskrav så blir det enklare att planera och återbeställa en serie.
- Bedöm kapacitet utifrån både detaljens utformning och den takt som behövs för att möta leveransplanen.
- Väg ledtid mot behovet av konstruktionsändringar, prototypframtagning och produktionsförberedelser.
- Ta med ritningar eller CAD-filer, antal och önskat leveransdatum när du diskuterar en möjlig produktionslösning.
Kostnadsjämförelse med metallverktyg
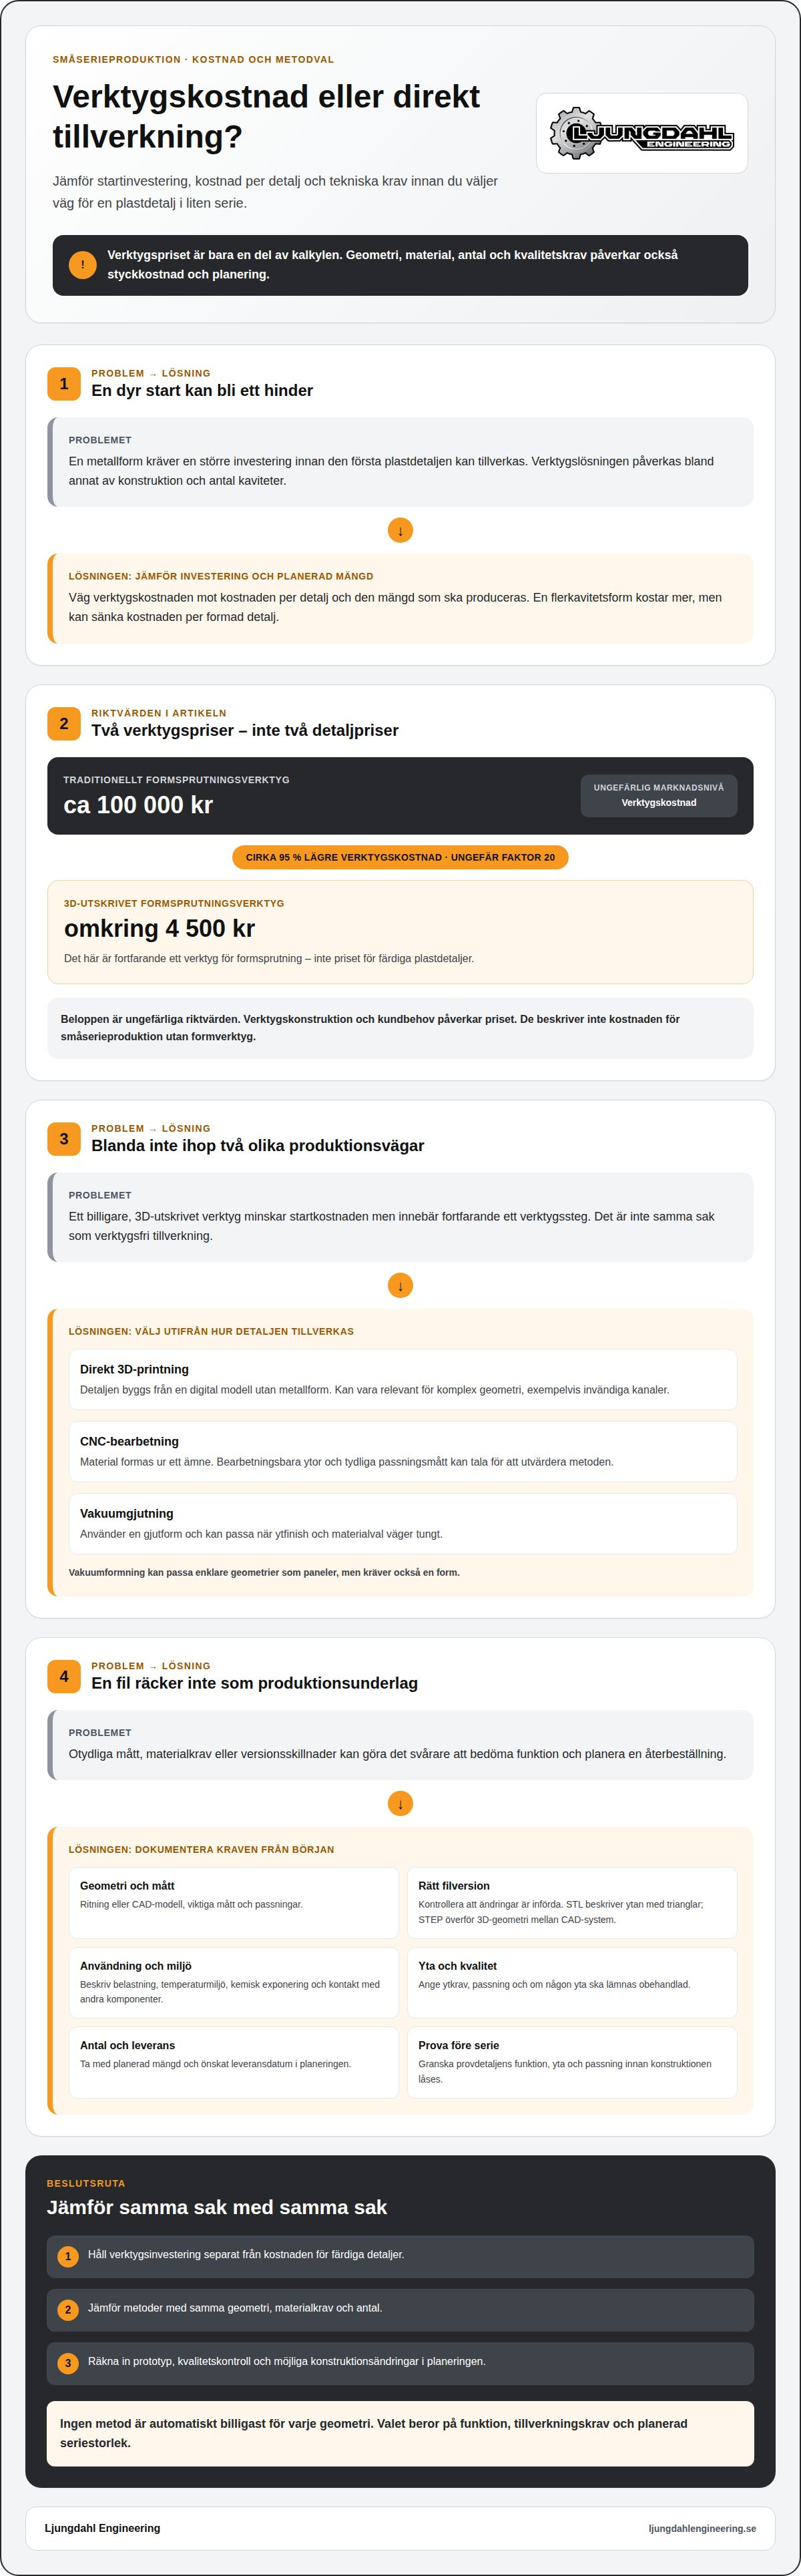
En metallform kräver en större investering innan den första plastdetaljen kan tillverkas. Kostnaden beror på verktygets konstruktion och kundens behov, så samma detalj kan kräva olika verktygslösningar. En form med flera kaviteter kostar mer än en form med en kavitet, men kan sänka kostnaden per detalj när produktionen väl är i gång. Jämför därför både verktygskostnaden och den planerade mängden detaljer.
Som ungefärliga marknadsvärden anges ett traditionellt formsprutningsverktyg till cirka 100 000 kr och ett 3D-utskrivet verktyg till omkring 4 500 kr. Det motsvarar en minskning på ungefär 95 procent av verktygskostnaden, eller en faktor 20. Beloppen beskriver verktyg, inte priset för en färdig plastdetalj. De gäller inte heller kostnaden för småserieproduktion utan formverktyg, där tillverkningsmetod, geometri och antal påverkar kalkylen.
Det är viktigt att skilja mellan verktygsfri 3D-utskrift och 3D-utskrift av ett formsprutningsverktyg. I det första fallet byggs detaljerna direkt utan metallform. I det andra används det utskrivna verktyget fortfarande för formsprutning. Ett billigare verktyg kan minska startkostnaden, men den lösningen har fortfarande ett verktygssteg och måste bedömas utifrån detaljens krav.
Hur jämförs 3D-printning, CNC-bearbetning och vakuumgjutning för små serier? 3D-printning tillverkar detaljen direkt och lämpar sig för geometrier som är svåra att bearbeta. CNC-bearbetning formar material ur ett ämne, medan vakuumgjutning använder en gjutform och kan passa när ytfinish och materialval väger tungt.
Jämför metoderna genom att först beskriva detaljens funktion, mått och yta. Därefter väger du materialkrav och seriestorlek mot startkostnad och styckkostnad. En prototyp med invändiga kanaler kan exempelvis gynnas av direkt 3D-printning, medan en plan yta med snäva mått kan tala för bearbetning. Ingen metod är automatiskt billigast för varje geometri.
Vilka risker och begränsningar finns med verktygsfri småserieproduktion? En utskriven detalj kan avvika från önskad ytstruktur eller färg, och egenskaperna påverkas av material och tillverkningssätt. Jämför därför ritning, funktion och kvalitetskrav med en provdetalj innan konstruktionen låses för återkommande produktion.
För ett rättvisande beslutsunderlag kan du göra tre konkreta saker:
- Separera verktygsinvestering från kostnaden för färdiga detaljer.
- Jämför samma geometri, materialkrav och antal mellan metoderna.
- Ta med prototyp, kvalitetskontroll och möjliga konstruktionsändringar i planeringen.
Jämförelsen visar om metallverktygets högre startkostnad kan vägas upp av en lägre styckkostnad, eller om direkt tillverkning passar serien bättre.
Vilecons utvecklingsprojekt för elektronikboxar hade legat vilande i flera år eftersom det var för dyrt att ta fram formverktyg i metall. Exemplet visar hur verktygsinvesteringen kan bli ett hinder redan innan produktionen börjar. Priset på formverktyg varierar beroende på lösning och kundens behov. Ett generellt riktvärde är därför inte ett fast pris för varje projekt. En uppskattning blir mer relevant när den utgår från behoven och den verktygslösning som övervägs. På så sätt blir jämförelsen tydligare: ett riktvärde kan ge en första orientering, men visar inte vad verktyget kommer att kosta i ett enskilt fall.
Flerkavitetsformar kostar mer än formar med en kavitet, men ger en lägre enhetskostnad för de delar som formas. Den högre verktygskostnaden behöver alltså vägas mot enhetskostnaden, inte bedömas isolerat. Vilken lösning som passar beror på kundens behov och verktygets utformning. Jämför startkostnaden och kostnaden för de formade delarna i samma kalkyl.
Planering av plastdetaljens produktion
Planeringen börjar med användningsområde, detaljens geometri och kraven som påverkar dess funktion. Samla uppgifterna innan du väljer tillverkningsmetod eller låser konstruktionen.
CE-märkning avgörs inte enbart av att en produkt tillverkas i liten serie. Beskriv produktens funktion och avsedda användning för att utreda vilka krav som är relevanta för just den produkten.
Val av tillverkningsmetod
Direkt 3D-printning och CNC-bearbetning är möjliga metoder för små serier utan formverktyg. 3D-printning bygger detaljen från en digital modell, medan CNC bearbetar ett materialämne. Vakuumformning kan passa enklare geometrier som paneler, men kräver en form och är alltså inte helt verktygsfri.
Jämför geometri, materialbehov, yta och funktion. En detalj med komplexa kanaler kan vara lämplig att utvärdera för 3D-printning. En komponent med bearbetningsbara ytor och tydliga passningsmått kan i stället tala för CNC. Ta även hänsyn till om prototypen ska ändras innan serien tillverkas.
Material och ytbehandling
Materialvalet ska utgå från detaljens belastning, temperaturmiljö, kemisk exponering och kontakt med andra komponenter. En hållare som utsätts för mekanisk belastning ställer exempelvis andra krav än en kåpa som främst skyddar mot damm. Beskriv därför hur delen ska användas, inte bara önskad färg eller ytkänsla.
Ytbehandling kan påverka utseende, känsla och passning. Om en yta ska möta en annan komponent behöver mått och funktion bedömas tillsammans. Med en provdetalj kan du granska synliga ytor och passning innan konstruktionen används för hela serien. Ange också om någon yta ska lämnas obehandlad för montering eller funktion.
Från CAD-fil till färdig småserie
Börja med en CAD-modell eller ritning som visar geometri, mått och viktiga passningar. Kontrollera att underlaget gäller rätt version och att alla ändringar är införda. En STL-fil beskriver modellens yta med trianglar, medan STEP kan överföra tredimensionell geometri mellan CAD-system. Välj filformat efter hur underlaget ska användas.
Ta fram en prototyp och jämför den med användningskraven. Kontrollera exempelvis att en fästpunkt passar mot den befintliga maskindelen och att detaljen går att montera som tänkt. Dokumentera justeringar i modellen och bestäm vilka egenskaper som ska kontrolleras på den färdiga serien. Tydlig versionshantering gör det lättare att skilja godkänt underlag från tidigare utkast.
Bedöm även om 3D-utskrift motsvarar önskemålen på ytans utseende. 3D-utskrift är inte alltid ett lämpligt alternativ till formverktyg eftersom utskrivna plastdetaljer kanske inte får önskad ytstruktur eller färg. Ta därför med ytstruktur och färg i kravbilden när metoderna jämförs. Det räcker inte att en metod kan framställa geometrin om ytans uttryck inte motsvarar det som efterfrågas. Granska önskemålen tillsammans med provdetaljen, så att utseendet bedöms utifrån samma krav som mått och passning. Om det finns flera tänkbara metoder kan det vara relevant att klargöra vilka egenskaper som är avgörande innan valet görs.
Om laserbearbetning ingår i planeringen gäller en separat bedömning: Material och maximal godstjocklek bedöms per applikation innan laserbearbetning. Därför behöver material och godstjocklek vägas in för den aktuella applikationen innan arbetet planeras. Håll dessa uppgifter tydliga i underlaget, så att bedömningen av laserbearbetning knyts till rätt detalj och dess avsedda användning. Tillsammans med övriga krav ger detta en tydligare grund för att ta ställning till metodvalet och vad som ska kontrolleras på prototypen.
Produktionskapacitet och leveransprecision
Toleranser och kvalitetskrav utan formverktyg styrs av tillverkningsmetod, material, geometri och kontrollupplägg. Ange kritiska mått och funktioner på ritningen och bedöm dem mot provdetaljen innan serien planeras.
Kapacitet handlar inte bara om hur många komponenter som kan tillverkas. Filberedning, materialhantering, efterbearbetning och kontroll påverkar också produktionsflödet. En serie med flera olika detaljer kan kräva en annan plan än återkommande tillverkning av samma komponent. Ange antal per körning, önskad leveransordning och vilka detaljer som är mest tidskritiska.
Formsprutning kräver formverktyg, medan verktygsfria metoder tillverkar detaljen direkt eller bearbetar ett materialämne. Det förändrar vilka moment som begränsar leveransen. Vid 3D-printning påverkar detaljernas storlek och placering hur en körning kan planeras. Vid CNC-bearbetning väger bland annat uppspänning och bearbetningsordning in. Därför säger enbart antalet komponenter inte tillräckligt om produktionskapaciteten.
Produktionskapaciteten beror på hur arbetet fördelas mellan förberedelse, tillverkning och kontroll. En serie med en komponenttyp kan planeras annorlunda än en beställning med flera geometrier och olika krav. Separat efterbearbetning eller kontroll för varje detalj påverkar också flödet. Beskriv komponenterna och deras prioritet för att bedöma vilka moment som styr leveransplanen.
Leveransprecision blir lättare att styra när varje produktionssteg har tydliga underlag och beslut. Dela därför upp planeringen i praktiska kontrollpunkter:
- Underlag: lås CAD-fil, ritning, materialkrav och versionsnummer före produktionsstart.
- Prov: kontrollera kritiska mått och passning mot den komponent som detaljen ska möta.
- Frisläppning: godkänn provet innan resterande serie tillverkas.
- Leverans: ange om hela mängden behövs samtidigt eller i planerade delleveranser.
- Återbeställning: spara samma filversion och kontrollpunkter som användes vid första körningen.
För en reservdel till en maskin kan passningen mot axel, fäste eller kåpa vara viktigare än kosmetiska ytor. För en serie kapslingar kan mått, utseende och likformighet behöva kontrolleras tillsammans. Definiera vilka egenskaper som avgör godkännande, så blir kvalitetskontrollen jämförbar mellan komponenter och produktionsomgångar.
Metoderna skiljer sig också åt i hur de hanterar ändringar. En uppdaterad digital modell kan användas som underlag för nästa tillverkning, men ändringar i mått eller material behöver dokumenteras. Koppla varje leverans till en filversion och en tydlig ändringslista. Då minskar risken att en återbeställning bygger på en äldre konstruktion.
Innan du fastställer leveransplanen samlar du antal, kritiska mått, godkännandekriterier och önskad delleverans i samma underlag. Då kan kapaciteten bedömas utifrån verkliga arbetsmoment, inte bara uppskattat antal delar.
Utan formverktyg avgör tillverkningsmetod, material, geometri och kontrollupplägg vilka toleranser och kvalitetskrav som går att nå. Ange kritiska mått och funktioner på ritningen och bedöm dem mot en provdetalj innan serien planeras.
Kostnadsfördelar med 3D-utskrift utan formverktyg
Den ekonomiska vinsten med direkt 3D-utskrift kommer främst av att ett separat formverktyg inte behöver tas fram. Formsprutning av plastdetaljer kräver formverktyg, medan 3D-utskrift bygger detaljen från ett digitalt underlag. För en specialanpassad reservdel eller en produktvariant kan det minska kostnaderna innan tillverkningen börjar. Det betyder däremot inte automatiskt lägre kostnad per detalj.
Vilken minsta och största serievolym är ekonomisk utan formverktyg? Det finns ingen fast volymgräns som passar alla detaljer. Bedömningen beror på geometri, material, antal, efterbearbetning och hur stor del av produktionen som kan upprepas utan ändringar.
Jämför den totala kostnaden, inte bara priset för en färdig del. Räkna med konstruktionsarbete, materialåtgång, produktionstid och kontroll. En liten serie med flera individuella varianter kan gynnas av att varje version går att justera digitalt. Om samma detalj ska tillverkas återkommande i stora mängder kan kostnadsbilden förändras, eftersom tillverkningsmetod och styckkostnad då får större betydelse.
Det finns också skillnad mellan att skriva ut färdiga detaljer och att skriva ut ett verktyg för formsprutning. Kostnaden för verktyg för formsprutning kan enligt marknadsuppgifter reduceras med en faktor 20 genom 3D-utskrift. Den siffran gäller verktygskostnaden i en sådan lösning, inte den färdiga detaljens pris eller direkt 3D-utskrift utan verktyg. Håll isär de två alternativen när du tar fram kalkylen.
För en saklig jämförelse kan du använda samma underlag för varje tillverkningsalternativ:
- Antal: ange både första beställningen och förväntade återbeställningar.
- Geometri: markera hål, tunna väggar, infästningar och ytor med särskilda krav.
- Material: beskriv belastning, temperatur och miljö för den färdiga komponenten.
- Efterarbete: ta med montering, ytbehandling och kvalitetskontroll i jämförelsen.
- Ändringar: ange om prototypen behöver justeras före slutlig tillverkning.
En reservdel med unik form kan exempelvis kräva ett annat upplägg än en standardiserad distans som återkommer i flera maskiner. Om CAD-modellen ändras mellan beställningar kan digital tillverkning minska behovet av att anpassa ett fysiskt verktyg. Om delarna däremot kräver en särskild yta eller egenskap som processen inte ger, behöver även den skillnaden vägas in.
Gör kalkylen effektiv genom att först definiera vad som ska levereras: en färdig komponent, en prototyp eller en serie med flera versioner. Jämför sedan produktionskostnad och förberedelser utifrån samma krav. Då ser du om den verktygsfria vägen passar volymen och användningen, eller om en annan process är mer ändamålsenlig.
Ledtid för produktion
Ledtiden för färdiga plastdetaljer påverkas av mer än själva tillverkningsmomentet. CAD-underlag, materialval, produktionskapacitet, kontroll och eventuell efterbearbetning behöver också rymmas i planen. En kort processtid innebär därför inte automatiskt ett färdigt leveransdatum.
Ett produktionsfärdigt 3D-utskrivet formverktyg kan framställas på 24 till 48 timmar. Den tiden gäller verktyget, inte hela tillverkningen av plastdetaljer eller leveransen till kund. När formsprutning ingår påverkas den totala planeringen även av verktygsframtagning, inställning och produktion.
Vid direkt 3D-utskrift behövs inget formverktyg, men ledtiden beror fortfarande på detaljens storlek, geometri och material. En komponent med många individuella egenskaper kräver ett annat produktionsupplägg än flera likadana detaljer. Även efterbearbetning och kvalitetskontroll behöver planeras in, särskilt när funktionella mått eller passningar ska kontrolleras före leverans.
För att skapa en användbar leveransplan delar du upp arbetet i tydliga steg:
- Färdigställ underlaget: ange aktuell CAD-fil, ritning, materialkrav och antal.
- Bedöm produktionsflödet: identifiera tillverkning, efterarbete och kontroll som påverkar kapaciteten.
- Planera godkännande: avsätt tid för att bedöma en provdetalj om konstruktionen behöver valideras.
- Bestäm leveranssätt: ange om hela serien ska levereras samtidigt eller i delleveranser.
- Spara produktionsversionen: koppla leveransen till rätt filversion för enklare återbeställning.
Anta att en maskin behöver en specialanpassad kåpa. Om måtten redan är fastställda och CAD-filen komplett kan planeringen fokusera på material, produktion och kontroll. Om kåpan först behöver provas mot maskinen tillkommer ett beslutstillfälle före den slutliga tillverkningen. Ta med det steget från början för att göra leveransplanen mer realistisk.
Kapaciteten påverkar också när en serie kan börja och hur den delas upp. Om flera komponenttyper ska produceras samtidigt behöver varje dels krav och prioritet framgå. Ange vilka detaljer som är mest brådskande och om en delleverans skulle hjälpa verksamheten. Informationen konkretiserar planeringen utan att blanda ihop produktionstid med total ledtid.
Vid återbeställning kan en sparad CAD-version och dokumenterade kontrollpunkter minska behovet av att reda ut konstruktionen på nytt. Om krav eller geometri ändras behöver ändringen ändå bedömas innan nästa körning planeras. Förbered fil, antal och önskat leveransdatum när du vill diskutera produktionsupplägget.
Ljungdahl Engineering: 3D-utskrifter
Ljungdahl Engineering hjälper företag som behöver 3D-utskrifter, prototyper eller produktion i små serier av plastdetaljer. När en idé saknar färdigt CAD-underlag kan konstruktion och CAD-design omvandla en skiss till en produktionsfärdig modell. Det ger en konkret grund för att bedöma detaljens utformning och planera tillverkningen.
Kontakta Ljungdahl Engineering för att diskutera en prototyp, en återbeställning eller en mindre serie utan formverktyg. Beskriv detaljens användning, önskat antal och leveransplan. Bifoga gärna en CAD-fil eller ritning om du har ett underlag. Då kan samtalet utgå från komponentens faktiska krav och projektets nästa steg.
Kontakta Ljungdahl Engineering för att diskutera din detalj och produktionsplan.
Gör nästa produktionsbeslut enklare
Gör nästa steg till ett konkret beslutsunderlag. Samla användningsområde, funktionskrav och önskad leveransplan på ett ställe. När ni planerar småserieproduktion utan formverktyg hjälper en tydlig kravbild till att samordna konstruktion, provning och framtida återbeställningar. Den gör det också lättare att se vilka egenskaper som är avgörande och vilka som kan anpassas.
Förbered gärna en CAD-fil eller ritning tillsammans med uppgifter om detaljens användning och antal. Saknar ni en färdig modell kan en skiss och en funktionsbeskrivning ändå ge en bra startpunkt för samtalet. Fokusera särskilt på passning mot andra komponenter, belastning och miljö. Då kan diskussionen utgå från verkliga krav i stället för antaganden.
När ni vill ta underlaget vidare, kontakta Ljungdahl Engineering och beskriv vad detaljen ska göra. Ett genomtänkt första steg ger projektet en tydligare riktning och hjälper er att fatta beslut med större trygghet.
Vanliga frågor om småserieproduktion
Kan jag enkelt återbeställa en serie senare?
Ja, inköpsunderlaget blir tydligare om det hänvisar till den senast godkända detaljen. Spara referensnummer, beställningsdatum och eventuella avvikelser från första leveransen. Om ni beställer samma komponent till flera produktionslinjer kan inköpsavdelningen också ange vilken linje som ska prioriteras. Informationen hjälper till att skilja en återbeställning från en ny variant med andra krav.
Varför serieproduktion med 3D-utskrift?
3D-utskrift kan vara användbar när produktbehovet förändras innan konstruktionen är slutligt etablerad. Ett företag kan exempelvis behöva anpassa en hållare till maskiner med olika infästningar, utan att alla utföranden behöver bli identiska. Det gör metoden relevant för specialanpassade komponenter, reservdelar och tester av produktvarianter. Avgörande är att de utskrivna delarnas egenskaper motsvarar användningen och att konstruktionen kan tillverkas med vald process.
Är delarna i en serie identiska?
Delarna tillverkas utifrån samma konstruktion, men produktion innebär inte automatiskt att varje detalj får exakt samma mått eller yta. Om komponenterna ska monteras tillsammans kan du ange vilka passningar som är viktigast och hur de ska kontrolleras. För monteringssatser kan det också vara klokt att märka delarna per position, så att operatören inte blandar ihop höger- och vänsterutföranden.
Vad kostar småserieproduktion utan formverktyg per styck och totalt?
Priset lämnas som en projektspecifik offert, inte som ett generellt styckpris. För en användbar jämförelse bör förfrågan skilja mellan detaljvarianter och ange om komponenterna ska levereras färdigbearbetade eller direkt från tillverkningen. Se också till att totalsumman avser samma omfattning som styckepriset. Då kan inköp jämföra alternativ utan att blanda ihop olika leveransomfattningar.
Hur lång är ledtiden för småserieproduktion utan formverktyg?
Standardleveranstiden hos Ljungdahl Engineering är 1-5 arbetsdagar efter att CAD-filen godkänts och offerten accepterats. Större serier och komplexa projekt får en anpassad tidsplan. Om er planering har en fast monteringsstart kan ni ange det redan i förfrågan. Då blir det tydligare om komponenterna behöver levereras samlat eller om en delleverans kan stödja produktionen.
Vilka svenska leverantörer erbjuder småserieproduktion utan formverktyg?
Ljungdahl Engineering tar uppdrag från företagskunder i hela Sverige. För en första bedömning kan ni skicka en STL- eller STEP-fil. Saknas CAD-underlag går det också att utgå från skiss, ritning, fotografier och mått. Beskriv komponentens funktion och vad den ska passa ihop med. Det ger ett konkret underlag för att diskutera projektets krav och lämpliga nästa steg.